
Un eje llega 8 micras sobredimensionado y el ajuste a presión del rodamiento, correcto sobre el papel, se convierte en un problema de producción. Así es el CNC de tolerancias estrechas: una pequeña deriva dimensional se traduce pronto en problemas de fuerza de montaje, rechazo, ruido, desgaste, fugas, validación fallida o devoluciones.
No se trata de si la precisión importa, sino de dónde protege el rendimiento y dónde solo añade coste y demora. Vemos ambos casos: algunas cotas necesitan control micrométrico; otras pueden ampliarse sin perjuicio funcional, facilitando presupuesto, estabilidad de mecanizado e inspección.
Qué significa el mecanizado CNC de tolerancias estrechas
En la práctica significa mantener las características críticas con límites considerablemente más estrechos que las tolerancias generales de mecanizado (en inglés) . El umbral depende de material, geometría, preparación e inspección. Un diámetro torneado a ±0,01 mm es exigente en muchos trabajos. Una superficie de sellado rectificada a ±0,002 mm está en otra categoría y suele necesitar otra estrategia.
Un error frecuente es tratar todas las tolerancias igual. ±0,005 mm en un diámetro exterior corto es un reto; en una cavidad profunda, pared fina o característica larga sin apoyo es mucho más difícil. La misma cifra del plano representa riesgos distintos según la característica.
Por eso conviene revisar las tolerancias pronto. Si todas son muy estrechas, el proveedor debe tratar todo como crítico. Aumentan tiempo de máquina, comprobaciones, mediciones, inspección final y riesgo de rechazo, elevando precio y a menudo plazo.
Dónde importan más las tolerancias estrechas
Suelen importar cuando una característica controla ajuste, movimiento, sellado, alineación o trayectoria de carga. Asientos de rodamientos, taladros precisos, diámetros acoplados, engranajes, válvulas, interfaces de sensores y conjuntos ópticos o médicos suelen entrar aquí. La tolerancia se vincula directamente a la función.
También importan cuando las variaciones se acumulan entre piezas. Una puede parecer aceptable sola, pero en el conjunto se suman pequeñas desviaciones. Posición, perpendicularidad, concentricidad y planitud pueden importar tanto como las cotas lineales.
Hay un aspecto comercial: en equipos regulados, automatización rápida o sistemas industriales de alta gama, una geometría inconsistente crea costes pronto. Retrasos de montaje, fallos de recepción, paradas y garantías suelen costar más que el mecanizado.
Qué dificulta mantener tolerancias estrechas
La geometría determina gran parte de la dificultad. Las paredes finas se mueven al cortar; las cavidades profundas amplifican la flexión. Los ejes largos y esbeltos pueden vibrar o doblarse. Los radios pequeños obligan a usar herramientas menores y menos rígidas. La precisión de posición entre varias caras puede exigir mecanizado de 5 ejes o varias sujeciones con referencias muy cuidadosas.
El material cambia la ventana de proceso. El aluminio se mecaniza rápido, pero puede moverse después del desbaste por tensiones internas. El inoxidable resiste corrosión, pero genera más calor y desgaste. El titanio ofrece buena resistencia/peso y exige más cuidado al cortar. Los plásticos técnicos presentan movimiento térmico y sensibilidad a humedad.
La tolerancia es solo una parte. Acabado, rebabas, bordes y geometría interactúan. Un agujero puede cumplir el diámetro y fallar por redondez o acabado. Una cara puede cumplir el espesor y causar fugas si no se controla la planitud.
Elecciones de proceso para tolerancias CNC estrechas
La precisión se consigue construyendo la cadena adecuada, no solo pidiéndola. Primero se elige la ruta para la característica y después se controla la variación en cada paso.
En unas piezas basta fresado y torneado estándar; en otras se desbasta, se deja estabilizar y se acaban las características críticas. Cerca de ±0,002 mm puede hacer falta rectificado, bruñido, lapeado o escariado de precisión posterior. El mejor proceso no siempre es el más rápido, sino el repetible en todo el lote.
La sujeción importa tanto como la máquina. Si la pieza se deforma en el útil, puede cortarse una característica perfecta en el estado equivocado y cambiar al soltarla. De ahí la importancia de útiles adecuados, fuerza controlada y estrategia de referencias.
La estabilidad térmica suele infravalorarse. Unos grados afectan a máquina y pieza, especialmente en dimensiones grandes o materiales sensibles. Por eso la precisión depende de disciplina de proceso, no solo de especificaciones de máquina.
Por qué las tolerancias estrechas aumentan el coste
El incremento responde a más control y menos margen. Ajustar avances, reducir pasadas de acabado y medir más alarga ciclos. Menos piezas entran en la ventana de aceptación, aumentando rechazo. Medición de mayor resolución y mejor trazabilidad elevan la inspección.
El salto puede ser pequeño o fuerte. Pasar de ±0,1 mm a ±0,05 mm en algo no crítico puede influir poco; pasar un agujero de ±0,01 mm a ±0,003 mm puede exigir otra herramienta, máquina, acabado adicional o inspección del 100 %.
Aquí compensa el DFM. Si solo tres cotas afectan a la función, manténgalas estrechas y relaje las demás. Obtendrá rendimiento sin imponer precisión sin valor.
Cómo especificar tolerancias estrechas sin riesgo evitable
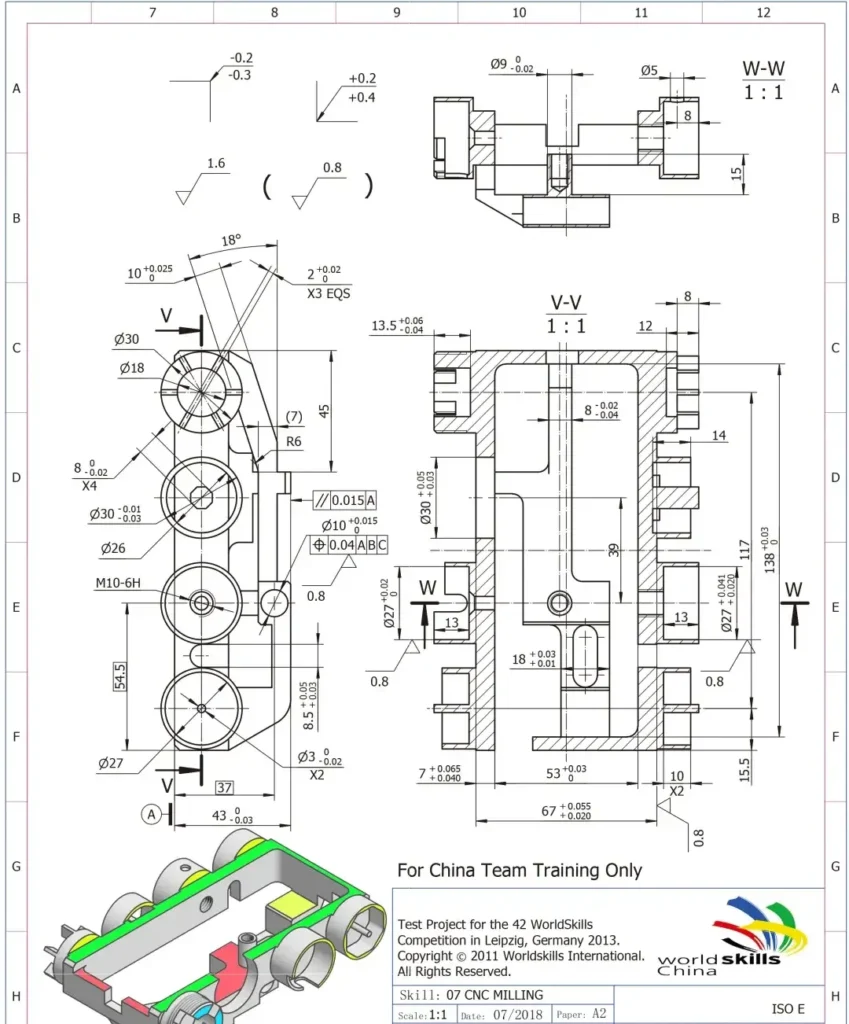
Un buen plano identifica cotas funcionales clave, usa tolerancias geométricas cuando corresponde y evita restringir toda la pieza en exceso. Parece básico, pero previene malentendidos costosos.
Empiece por ajuste y función: ¿qué posiciona, transmite carga, sella, gira o alinea? Ajuste esas cotas primero y compruebe si reflejan necesidades reales o solo hábitos heredados.
Elija referencias acordes con medición y montaje. Un sistema débil dificulta inspeccionar de forma uniforme incluso una pieza bien hecha. Especifique acabado solo donde importa: Ra 0,8 en una cara de sellado tiene sentido; en todas las caras ocultas, normalmente no.
En prototipos, aclare qué validar ahora y qué después. Muchos equipos aceleran primeras piezas ajustando solo lo crítico para la prueba y dejando margen para refinar el plano tras evaluar.
La inspección forma parte de la estrategia de mecanizado
La fabricación de precisión termina cuando se verifica la pieza. En tolerancias estrechas puede necesitar micrómetros calibrados, alesómetros, medidores de altura, sistemas ópticos o inspección CMM según la característica.
El método debe corresponder a la tolerancia. Una posición muy estrecha no se verifica de forma fiable con un instrumento manual básico; tampoco toda característica necesita un informe CMM completo. El plan adecuado equilibra rapidez, coste y confianza.
En 6CNC integramos la inspección en el plan de producción. Así evaluamos capacidad pronto, detectamos riesgos antes de cortar y aportamos evidencia para aprobación y pedidos repetidos.
Qué preguntar antes de un pedido de precisión
Ante una promesa de tolerancia estrecha, pregunte cómo se logra en su tipo de pieza. La lista de máquinas no basta: necesita saber cómo se gestionan material, útiles, repetibilidad de preparación, controles y verificación final.
¿Qué tolerancias son rutinarias y cuáles exigen operaciones secundarias? ¿Se garantizan en todo el lote o solo en muestras? ¿Cómo se gestionan trabajos pequeños donde la preparación pesa más en el riesgo? Las respuestas distinguen a un socio de precisión orientado a producción de un taller que solo acepta un plano difícil.
Los mejores proyectos empiezan con una conversación técnica directa. Si el proveedor cuestiona tolerancias innecesarias, protege las críticas y explica la inspección, es más probable obtener piezas que encajen a la primera y al repetir el pedido.
Cuando la tolerancia es correcta, la pieza cumple su función sin llamar la atención. Suele ser el mejor resultado de fabricación.


