
Un prototipo que se mecaniza bien una vez no equivale a una pieza que se entrega bien 500 veces. En esa diferencia se pierden tiempo, presupuesto y confianza. Esta guía aborda cómo pasar de validar piezas CNC a medida a fabricarlas de forma repetible.
La dificultad suele llegar cuando un prototipo prometedor revela problemas ocultos en pocas unidades. Un elemento aceptable en una pieza puede aumentar el ciclo un 40 %. Una tolerancia útil para probar el concepto puede añadir inspección innecesaria en lotes. Acabado, ajuste, acceso de herramientas y disponibilidad de material ganan importancia con el volumen.
La transición funciona mejor como un proceso conectado y no dos compras separadas. Use los prototipos para validar geometría, proceso, inspección y comunicación con el proveedor antes de liberar lotes mayores.
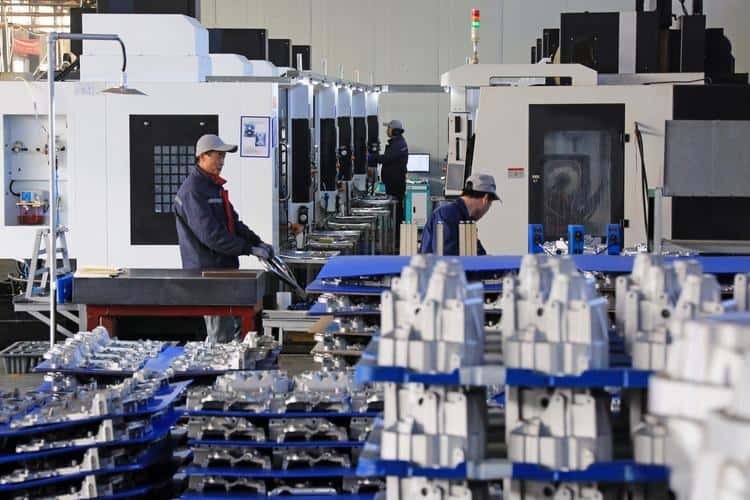
Qué debe resolver una guía del prototipo a la producción
Una guía útil reduce fallos de pieza, retrasos y costes evitables. Ingeniería suele priorizar función y compras el precio. El mejor resultado equilibra prestaciones, capacidad del proceso y estabilidad de suministro.
En CNC empieza con cinco preguntas: ¿el diseño encaja con el proceso?, ¿las tolerancias se concentran donde importan?, ¿el material sirve para prototipo y repetición?, ¿la inspección verifica el plano?, ¿el proveedor escala a lotes sin cambiar el comportamiento de calidad?
Si una respuesta es débil, la transición se encarece.
Empiece por el propósito del prototipo, no solo por su geometría
Los prototipos tienen objetivos distintos: ajuste, cargas, ciclos térmicos o demostraciones. Defínalos antes de solicitar oferta porque determinan proceso, material y revisión de fabricabilidad.
Una prueba de ajuste puede no necesitar material final; una funcional suele necesitarlo. Un modelo estético puede requerir acabados ajenos a la validación mecánica inicial. Sin objetivo claro se pagan acabados o tolerancias sin valor, o se valida en condiciones no representativas.
El objetivo también determina si combinar métodos. Se usa impresión 3D para forma y después CNC para tolerancia, resistencia y montaje. Puede acortar desarrollo si la fase CNC se planifica según la fabricabilidad final.
La revisión de fabricabilidad concentra muchos ahorros
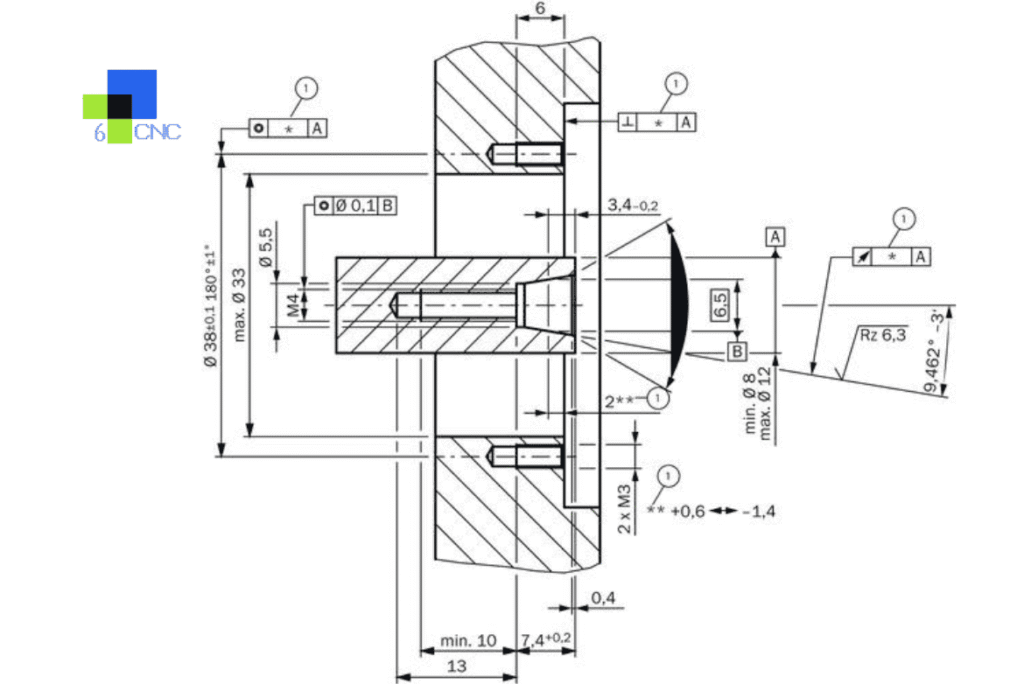
Diseñar para fabricar no es simplificar por simplificar. Es hacer la pieza más fabricable sin perder función. Pequeños cambios de plano suelen tener grandes efectos posteriores.
Las cajeras profundas y estrechas aumentan flexión y tiempo y pueden exigir fresas pequeñas de rápido desgaste. Las esquinas internas agudas chocan con los radios que dejan las fresas estándar. Admitir radios mayores facilita y estabiliza. También ocurre con roscas: pedir una profundidad de 3 veces el diámetro cuando 1,5 veces soportaría la carga suele añadir tiempo sin ganancia.
Sucede lo mismo con tolerancias acumuladas: muchas cotas se estrechan aunque solo dos superficies controlen el montaje. En nuestro trabajo CNC puede alcanzar ±0.002 mm donde el diseño lo exige. No significa aplicarlo a todo: la precisión adicional aumenta preparación, inspección y riesgo de rechazo.
Una buena revisión indica qué relajar, proteger o rediseñar antes del lote.
El material afecta a más que las prestaciones
Ingeniería elige por resistencia, corrosión, peso o temperatura. Producción debe considerar mecanizabilidad, existencias, estabilidad de plazo y respuesta al acabado.
El aluminio facilita iteraciones rápidas por su mecanizado eficiente y control dimensional. El inoxidable puede ser necesario por corrosión o higiene, pero implica ciclos y desgaste mayores. Los plásticos reducen peso y coste, aunque algunos se deforman más después de mecanizar y exigen cuidado de sujeción e inspección.
Importa la coherencia entre prototipo y producción. Cambiar de 6061 a 7075 o inoxidable puede exigir revisar geometría por cambios de rigidez, viruta y acabado. No impide sustituir materiales, pero exige tratarlo como decisión de fabricación, no solo de compra.
Las tolerancias necesitan una lógica de producción
El plano debe mostrar qué cotas determinan la función, no solo lo que define el CAD. Muchos retrasos nacen de planos excesivamente restringidos sin una ruta práctica.
Los elementos críticos necesitan tolerancias claras y referencias medibles; los demás, tolerancias generales adecuadas. Acelera programación, reduce retrabajo, simplifica primera pieza y mejora la comunicación entre ingeniería, mecanizado y control de calidad.
Aplique el mismo rigor al acabado. Si Ra 0.8 es necesario para sellado o contacto de rodamiento, especifíquelo; si basta el mecanizado normal, no estreche por costumbre. Separe estética y dimensiones. Una marca puede no afectar a función, pero si la pieza es visible, su requisito debe constar en plano o pedido.
Planifique la inspección antes de aumentar volumen
La inspección suele verse como control final, pero debe planificarse desde el primer prototipo: ¿cómo y con qué frecuencia se verifica cada elemento crítico?
Según geometría y tolerancia pueden usarse calibres, micrómetros, medidores de altura, pasadores o CMM. Posiciones complejas y perfiles estrictos requieren un plan formal. Debe conocer dificultades de acceso o coste de medición antes de liberar, no cuando aparezcan rechazos.
La repetibilidad importa tanto como la capacidad. Una buena muestra sin constancia entre lotes oculta riesgos. Documentación, útiles, comprobaciones en proceso y registros finales ayudan a cerrarlos.
El bajo volumen es una fase propia
Muchos esperan pasar directamente a producción plena. El bajo volumen suele ser el puente más valioso: suficientes piezas para revelar variación, problemas de embalaje, montaje y recepción sin comprometer grandes existencias.
Es útil para OEM, empresas emergentes de hardware y fabricantes de automatización. Los diseños cambian, pero se necesitan piezas para pilotos, clientes o lanzamientos limitados. Un proveedor rápido sin mínimo evita comprar más de lo necesario.
En 6CNC muchos programas se estabilizan aquí. Podemos cotizar rápido desde CAD, revisar fabricabilidad, mecanizar prototipos y lotes pequeños y mantener el proceso coordinado al crecer. Esa continuidad evita reiniciar al cambiar de proveedor entre fases.
El plazo también es una variable de diseño
El plazo no depende solo de capacidad: influyen geometría, material, acabado, inspección y momento del pedido. Si el plan presupone una semana, el diseño debe permitirlo.
Las piezas simples avanzan rápido. Cinco ejes, conjuntos complejos, recubrimientos especiales y materiales escasos necesitan planificación. Los acabados externos añaden días y otra transferencia de calidad.
Distinga lo necesario ahora de lo que puede esperar. Si no hace falta el color anodizado para ingeniería, omítalo. Si un taladro controla el montaje, priorice su medición en primera pieza. Separe validación de requisitos comerciales finales.
Cómo saber si está listo para producir
No basta un prototipo que se vea bien. Hace falta plano estable, tolerancias funcionales, material fijado, puntos de inspección y un proveedor que explique sujeción, mecanizado, control y embalaje.
Sepa qué puede cambiar. Ningún plan elimina todo riesgo; hay que revelarlo pronto, cuando cambiar es barato. Estar listo significa control más que perfección.
Al pasar a repetición, pida comentarios que cuestionen el diseño, no solo un precio para ganar el pedido. El socio adecuado revela vulnerabilidades antes de que lo haga el calendario.


