
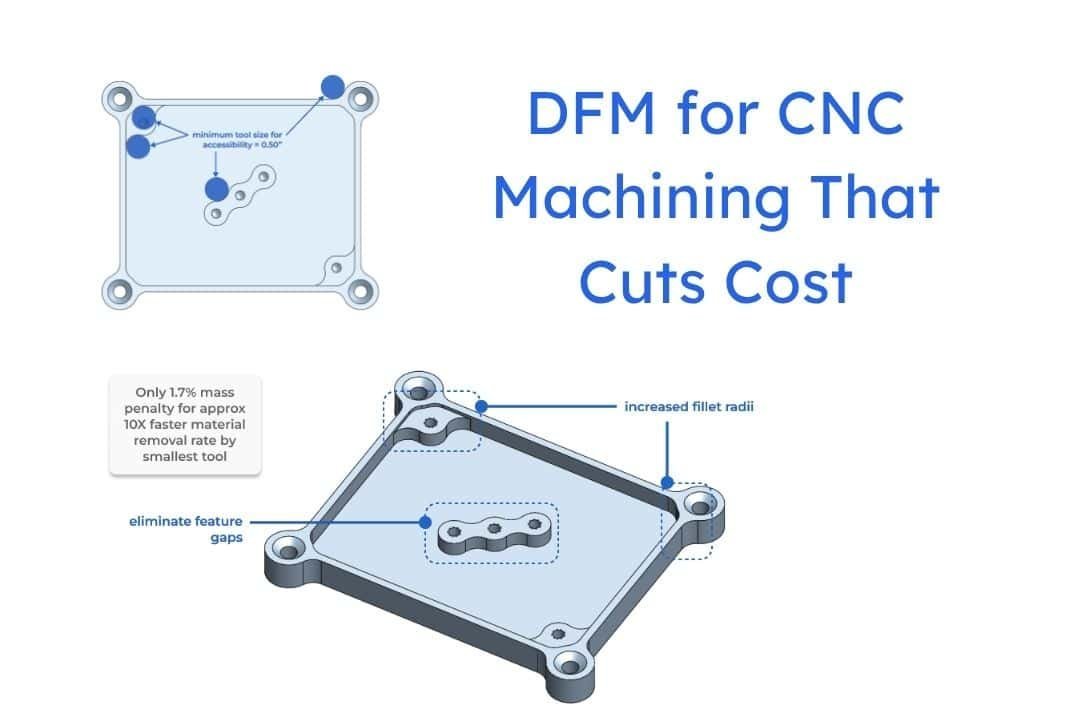
Una pieza puede parecer correcta en CAD y volverse cara, lenta o inestable en el taller. Ocurre a menudo con prototipos y series pequeñas: el diseño funciona en teoría, pero pequeños detalles geométricos añaden sujeciones, herramientas especiales, dificultades de inspección o riesgo de rechazo. Ahí importa el diseño para fabricación, DFM, aplicado al CNC.
El DFM no consiste en simplificar hasta perder función, sino en diseñar para producir con precisión, repetibilidad y coste razonable. Para ingeniería y compras significa menos revisiones del presupuesto, plazos menores, calidad más previsible y menos sorpresas tardías.
Qué significa realmente DFM para mecanizado CNC
En CNC, DFM comprueba si la pieza se adapta a herramientas, sujeción, acceso, comportamiento del material e inspección. Un modelo puede ser mecanizable y, aun así, ineficiente. En esa diferencia se acumulan coste y riesgo.
Piense en una esquina interna perfecta de 90 grados. El CAD puede exigirla, pero una fresa deja un radio salvo que se añadan operaciones como electroerosión o herramientas diminutas. Ese detalle puede cambiar mucho el ciclo. Lo mismo ocurre con cavidades profundas y estrechas, paredes muy delgadas o tolerancias exigentes en todo sin necesidad de montaje.
Un buen DFM pregunta pronto: ¿se llega con una herramienta estándar?, ¿se mantiene la tolerancia en una sujeción?, ¿se deformará al retirar material?, ¿puede medirse eficientemente? Si no, hay que ajustar el plano antes de producir.
Por qué DFM afecta a más que el precio de la pieza
Muchos equipos ven DFM como reducción de costes. Lo es, pero su mayor efecto está en controlar el proyecto. Una fabricabilidad deficiente genera consultas al cotizar, planificación lenta, más intervención del operario e inspección adicional, alargando plazos antes de cortar.
También afecta a la calidad. Las características exigentes en zonas inaccesibles son difíciles de repetir. Las secciones delgadas vibran o se deforman. Retirar material demasiado agresivamente puede liberar tensiones y sacar dimensiones de especificación. En producción, estos riesgos reducen las piezas conformes.
El resultado es conocido: la primera oferta parece aceptable, después llegan revisiones, se retrasa la entrega y la pieza viene con excepciones o notas de retrabajo. Un DFM sólido reduce ese patrón al estabilizar el plan desde el principio.
Las decisiones de diseño más importantes
Las tolerancias deben responder a la función
Exigir tolerancias estrechas en todas partes sobredimensiona el esfuerzo rápidamente. Si una característica no afecta a ajuste, sellado, alineación o movimiento, normalmente no necesita más precisión que la capacidad estándar. Las tolerancias generales suelen bastar en caras no críticas y geometrías estéticas.
Recomendamos reservarlas para funciones reales. Un alojamiento de rodamiento puede exigir control; una cara exterior sin acoplamiento, normalmente no. Mantener ±0,01 mm en una característica crítica es gestionable; hacerlo en toda la pieza aumenta tiempo, inspección y rechazo.
Si necesita límites muy estrechos, defina referencias claras y acote lógicamente desde ellas. Así fabricación e inspección disponen de un sistema útil, no de cadenas de cotas que acumulan errores.
Las esquinas internas necesitan radios realistas
Las herramientas CNC son redondas; las esquinas internas deseadas no siempre lo son. Esto explica muchos cambios DFM. Una cavidad con esquinas cuadradas puede exigir una herramienta menor, más ciclo o un proceso secundario.
Un radio interior mayor suele mejorar de inmediato la fabricación: permite herramientas más rígidas, corte más rápido y mejor vida útil. Cuando la función lo permita, conviene elegir radios algo mayores que el radio correspondiente de fresas estándar. Un pequeño aumento puede reducir el tiempo.
Si el componente acoplado necesita una esquina aguda, considere rediseñar la interfaz. Alivios, esquinas tipo dogbone o cambios en la geometría de acoplamiento suelen resolverlo con menor coste que forzar una geometría poco natural para el proceso.
Las cavidades profundas y los detalles pequeños elevan el riesgo
La relación profundidad-anchura es un indicador claro de dificultad. Las cavidades profundas y estrechas limitan el acceso y aumentan la flexión. Pueden provocar vibración, mal acabado, conicidad o ciclos largos por avances reducidos.
Ranuras pequeñas y nervaduras finas plantean problemas similares. La herramienta que cabe también es menos rígida, afectando precisión y productividad. En aluminio puede ser manejable; en inoxidable o titanio, la misma característica resulta mucho más exigente.
Si la función lo permite, ensanche la cavidad, reduzca la profundidad o divida la pieza en componentes más sencillos. Puede ahorrar días de desarrollo del proceso y mejorar la uniformidad dimensional.
El espesor de pared necesita equilibrio
Las paredes delgadas parecen eficientes en CAD, pero pueden vibrar al cortar o recuperar su posición al pasar la herramienta. Eso afecta a planitud, posición y acabado. El material importa: aluminio, PEEK e inoxidable se comportan de forma distinta.
No existe un espesor universal para todo material y geometría. Cuanto más fina la pared, más cuidadosa debe ser la planificación: separar desbaste y acabado, conservar apoyo más tiempo o aceptar mecanizado lento. Si el diseño admite mayor espesor, fabricar resulta más sencillo y repetible.
El DFM para CNC empieza por elegir el proceso
Una buena revisión no solo analiza la forma, sino si el proceso corresponde a geometría y volumen. Un bloque fresado, una pieza torneada, una preparación de 5 ejes o el torneado-fresado cambian qué resulta eficiente.
Una pieza de revolución con taladros transversales puede parecer trabajo de fresado en CAD, pero tornear primero el perfil principal puede reducir coste y mejorar concentricidad. Una carcasa compleja con detalles en varias caras puede justificar el mecanizado de 5 ejes porque menos sujeciones reducen errores acumulados. Sin embargo, el mecanizado de 5 ejes no es automáticamente más barato: una geometría sencilla puede beneficiarse más de 3 ejes con sujeción bien diseñada.
Aquí importa la opinión del proveedor. Puede haber dos rutas viables, y la mejor depende de distribución de tolerancias, material, lote e inspección.
El material cambia la fabricabilidad
La selección de material suele empezar por resistencia, peso, corrosión o temperatura. Es correcto, pero no debe terminar ahí: los materiales se mecanizan de maneras muy distintas.
El aluminio suele permitir cortes más rápidos y menor desgaste. Los inoxidables generan más calor y endurecen por deformación. El titanio encarece por menor velocidad y vida de herramienta. Los plásticos técnicos pueden cortarse rápido, pero el movimiento térmico y las rebabas afectan a las tolerancias.
Si dos materiales cumplen, el más fácil de mecanizar suele reducir el coste total y mejorar la fiabilidad de entrega. Conviene discutirlo pronto, especialmente en prototipos que deben pasar rápidamente a pruebas.
La calidad del plano forma parte del DFM
Algunos problemas nacen en el plano, no en el modelo. Referencias ausentes, tolerancias contradictorias, acabados indefinidos o notas copiadas de otros proyectos pueden retrasar cotización y producción.
Un plano claro muestra qué importa: separa cotas críticas y estándar, evita indicaciones duplicadas o contradictorias, especifica bien las normas de rosca e identifica superficies con requisitos de acabado, sellado o estética.
Es especialmente importante en compras globales: la documentación clara reduce interpretaciones distintas entre ingeniería, producción y calidad.
Dónde ahorra más tiempo una revisión DFM temprana
El mejor momento es antes de liberar, no tras un informe de no conformidad. Recomendamos tres revisiones: al elegir el concepto, antes de solicitar presupuesto y después de recibir resultados del primer artículo.
En concepto se evitan geometrías que obliguen a procesos caros. Antes de cotizar se aclaran tolerancias, notas y detalles ambiguos. Tras el primer artículo se refina el diseño con datos reales de mecanizado e inspección.
Según nuestra experiencia, aporta más en piezas de tolerancia estrecha, varias sujeciones, materiales difíciles o bajo volumen que limita amortizar herramientas. Ahí los pequeños cambios dan mayor retorno.
Una conversación útil debe concretar qué características generan coste, qué tolerancias son críticas, cuáles pueden ampliarse y qué ruta cumple el plazo. Sin ella, el presupuesto puede ocultar riesgos en vez de eliminarlos.
En 6CNC, el DFM hace práctica la precisión. Un buen diseño no solo debe funcionar en el conjunto: debe pasar por mecanizado, inspección y entrega sin costes evitables. Alinear esto pronto facilita todo lo que sigue.


