
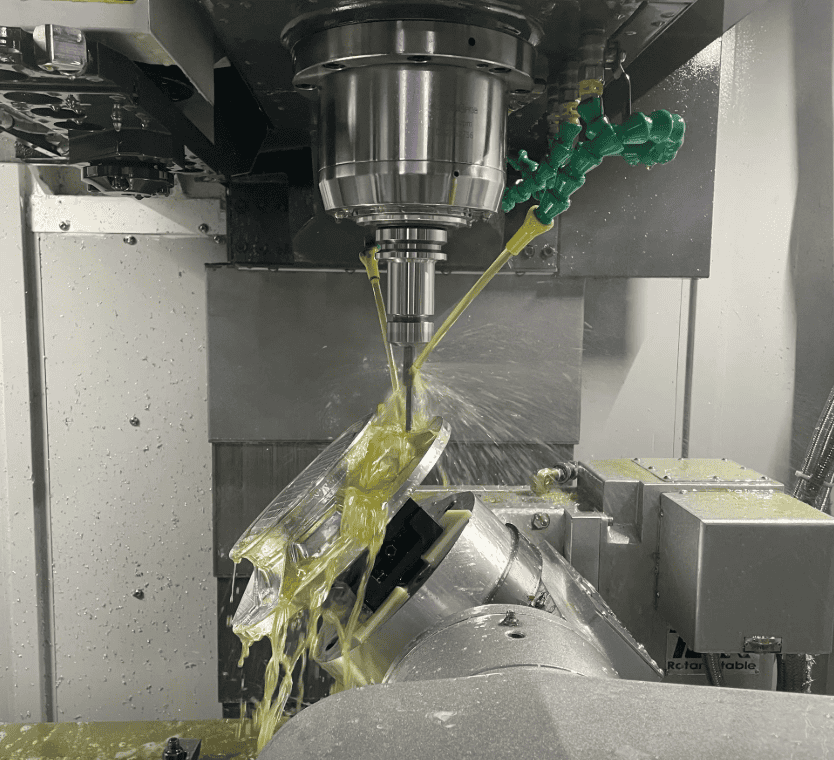
Las ranuras aparecen en soportes, bastidores, placas de ajuste, chaveteros y carcasas. Su función puede ser sencilla, pero la carga de mecanizado no. Una fresa que corta por ambos lados tiene menos espacio para evacuar virutas y más posibilidades de flexionar.
Un fresado de ranuras fiable empieza adaptando la trayectoria al tipo de ranura, profundidad, tolerancia de anchura y geometría de los extremos. Esta guía explica qué cambia en ranuras abiertas, cerradas, profundas, estrechas o destinadas a posicionar otro componente.
Respuesta breve:
El fresado de ranuras crea un canal con anchura, profundidad y posición controladas. Las abiertas ofrecen mejor entrada y evacuación que las cerradas. Para ranuras precisas conviene separar desbaste y acabado y controlar cada pared por separado, en vez de confiar en una fresa de anchura completa para lograr la medida final de una pasada.
Clasifique la ranura antes de elegir herramienta
Una ranura abierta permite entrar desde fuera del material. Una cerrada requiere penetración, entrada helicoidal o un taladro previo. Las ranuras en T y con contrasalido necesitan una segunda herramienta después de crear el canal de acceso. Los chaveteros pueden exigir más control de anchura, posición y geometría del fondo.
También importa la forma del extremo. Una fresa estándar deja un extremo semicircular según su diámetro. Un extremo cerrado cuadrado o un alivio especial puede exigir otra trayectoria o un proceso secundario.
Por qué el corte a anchura completa necesita control
Cuando el diámetro coincide con la anchura, ambos lados permanecen en contacto. La fuerza y el espesor de viruta varían al entrar y salir cada filo. Las virutas pueden quedar atrapadas y volver a cortarse, aumentando el calor y empeorando el acabado de pared.
En una ranura de precisión, una herramienta menor puede desbastar dejando material en ambas paredes. Las pasadas de acabado separadas llevan cada pared a medida, mejoran el control de anchura y permiten compensar el desgaste.
Puede exigir más movimiento de herramienta, pero suele ser más rápido en conjunto que corregir una ranura estrecha, cónica o dañada.
Decisiones de anchura, profundidad y esquinas
Las ranuras profundas y estrechas necesitan herramientas esbeltas y una evacuación cuidadosa. Aumentar la anchura puede permitir una herramienta más rígida. Si solo la parte superior controla el montaje, valore si toda la profundidad necesita la misma tolerancia y acabado.
Las esquinas del fondo dependen de la geometría de la fresa. Indique si el radio entre fondo y pared es funcional. Exigir un radio pequeño en toda la profundidad puede forzar herramientas especiales sin mejorar el comportamiento.
En ranuras de ajuste, aclare si lo crítico es la anchura, la posición de la línea central o el recorrido entre extremos. Son tareas de inspección distintas.
Inspección y control de rebabas
La anchura se puede comprobar con pasadores, bloques patrón, calibre, CMM o equipos ópticos, según tamaño y tolerancia. El método debe detectar conicidad si importan las anchuras superior e inferior.
Las rebabas suelen formarse en salidas e intersecciones con taladros. Especifique el estado de borde admisible y proteja las esquinas funcionales del desbarbado manual sin control. En chaveteros y ranuras de posicionamiento, redondear demasiado puede afectar al ajuste aunque la anchura medida sea aceptable.
Selección de proceso para fresar ranuras
| Tipo de ranura | Método habitual | Riesgo principal |
|---|---|---|
| Ranura abierta | Entrada desde un borde exterior | Rebaba de salida y flexión de pared |
| Ranura cerrada | Entrada helicoidal o en rampa | Acumulación de virutas y marcas de entrada |
| Ranura de anchura precisa | Desbastar y acabar cada pared | Desgaste de herramienta y conicidad |
| Ranura profunda y estrecha | Profundidad escalonada con evacuación controlada | Vibración y rotura de herramienta |
| Ranura en T | Crear la ranura de acceso y utilizar una fresa en T | Resistencia del cuello y virutas atrapadas |
| Chavetero | Controlar anchura, línea central y estado de borde | Errores de ajuste y alineación |
El ranurado completo implica un 100 % de contacto radial
Si el diámetro iguala la anchura, el ancho radial de corte ae es el 100 % del diámetro. La herramienta corta a ambos lados, el espacio para virutas se restringe y las fuerzas radiales pueden alternar al entrar en cada pared. Esta carga difiere del fresado lateral con poco contacto radial.
Por ello, los fabricantes recomiendan espacio para virutas y conjuntos cortos y estables. Sandvik señala las fresas de paso grueso como primera opción para ranurado completo y condiciones difíciles: menos filos en contacto dejan alojamientos mayores para virutas. El número óptimo de filos depende también del diámetro, material y capacidad de máquina.
Considere juntos el avance por diente y el contacto
El avance lineal de mesa sigue Vf = n × z × fz. Aumentar los filos z eleva el avance programado con igual carga de viruta, pero solo si la evacuación y la potencia admiten esos filos. Añadir más filos en una ranura profunda cerrada puede reducir el espacio disponible para virutas.
La tasa de arranque puede aproximarse por Q = ap × ae × Vf. En ranurado completo, ae queda fijado por el diámetro, por lo que profundidad axial ap y avance Vf deben mantenerse dentro del margen estable de potencia, virutas y flexión. Varias profundidades pueden dar más productividad fiable que una pasada profunda que cause vibración o rotura.
Ejemplo práctico: ranura de posicionamiento 10 H7
Suponga una ranura nominal de 10 mm que posiciona un componente deslizante y necesita mayor control que el perfil exterior. Cortarla una vez con una fresa nominal de 10 mm deja poco control de oscilación, desgaste, flexión y diámetro real. Puede quedar sobredimensionada y la compensación no permite corregir cada pared independientemente.
Un proceso controlado desbasta con herramienta menor, deja material en ambas paredes y las acaba por separado. Permite medir la primera pieza y ajustar la compensación radial. El plano debe indicar si controla el montaje el plano medio, la anchura o ambos. Si la posición es crítica, use las mismas referencias que las características acopladas.
La entrada cambia la carga de herramienta
Una ranura abierta permite entrar desde fuera y deja una salida clara a las virutas. Una cerrada necesita rampa, hélice, taladro previo o herramienta apta para penetración. Penetrar verticalmente carga el centro, donde la velocidad de corte se aproxima a cero; no todas las fresas cortan por el centro.
En ranuras profundas cerradas, un taladro previo puede retirar el material central de mayor riesgo. La entrada helicoidal reparte la carga alrededor de la fresa. El ángulo de rampa debe seguir las indicaciones del fabricante; copiarlo de otro diámetro o material no es fiable.
Fresado en concordancia y oposición en paredes opuestas
En una ranura completa, un lado corta en concordancia y el opuesto en oposición. La flexión puede desplazar la ranura y generar acabados diferentes. Acabar cada pared por separado permite elegir una dirección uniforme y un contacto controlado.
La ubicación de las rebabas ayuda a diagnosticar el proceso
Las rebabas suelen aparecer donde el filo sale de material sin apoyo: extremos, fondos delgados e intersecciones con taladros transversales. Pueden indicar desgaste, dirección de salida desfavorable, falta de apoyo del borde o un problema de ductilidad del material.
El plano debe definir si los bordes pueden achaflanarse, redondearse o solo matarse ligeramente. Una nota genérica de desbarbado puede dañar un borde de posicionamiento o cambiar la anchura efectiva de un chavetero poco profundo.
Referencias técnicas
- Catálogo de fresado Sandvik Coromant: paso de dientes y ranurado completo
- Sandvik Coromant: preparación de fresado lateral y frontal
- Autodesk Fusion: referencia de entrada y acabado en cavidades 2D
Qué enviar con su solicitud de presupuesto
- Condición de entrada abierta o cerrada
- Anchura, profundidad y geometría de extremos
- Tolerancia funcional: anchura, posición o ambas
- Acabado requerido de fondo y paredes
- Intersecciones con taladros u otras ranuras
- Radio admisible y matado de aristas
- Requisitos de inspección y calibres
Una solicitud útil da al equipo información suficiente para separar requisitos funcionales y preferencias. Si una característica es difícil de alcanzar o medir, una breve revisión técnica antes de aprobar puede evitar una modificación costosa posterior.
Revise la pieza antes de producir
Envíe a 6CNC su modelo CAD, plano, material y cantidad. Antes de presupuestar, revisaremos acceso de mecanizado, sujeciones, tolerancias críticas y necesidades de inspección.
Preguntas frecuentes
¿Qué diferencia hay entre fresado de ranuras y fresado lateral?
El fresado de ranuras forma un canal con contacto por ambos lados; el lateral corta principalmente una superficie lateral o borde.
¿Debe el diámetro de la fresa coincidir con la anchura final?
Puede hacerlo en trabajos no críticos, pero las ranuras de precisión suelen beneficiarse de desbaste con fresa menor y acabado separado de paredes.
¿Cómo se entra en una ranura cerrada?
Son habituales las rampas, interpolación helicoidal y entrada por un taladro previo, según herramienta y geometría.
¿Por qué queda cónica una ranura mecanizada?
La flexión, el movimiento de la pieza, el desgaste y un alcance largo pueden variar la anchura con la profundidad.
Planifique el proceso según las características funcionales
Un buen mecanizado CNC empieza definiendo claramente qué debe hacer la pieza. Acceso, rigidez, referencias e inspección deben apoyar esa función. Para otras opciones, consulte nuestros recursos sobre servicios de fresado CNC, mecanizado de 5 ejes y aseguramiento de la calidad .


