
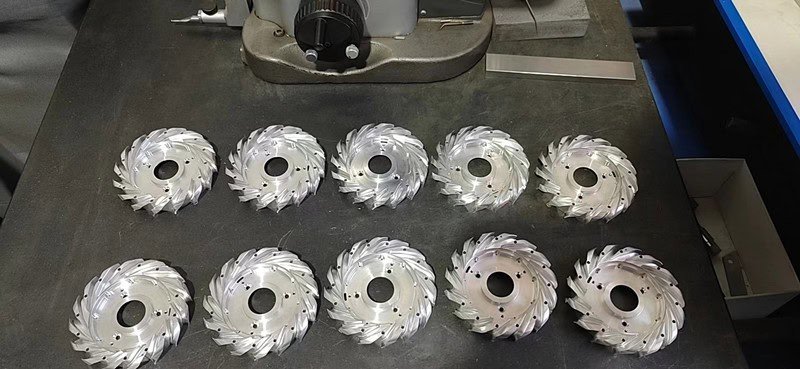
Las máquinas CNC pueden lograr gran exactitud, pero los buenos resultados rara vez proceden solo de la máquina.
Un centro moderno puede posicionar bien, ser rígido, rápido y tener controles avanzados. Aun así puede haber deriva dimensional, mal acabado, deformación, vibraciones, desgaste rápido o calidad variable.
La diferencia suele estar en selección de herramientas, sujeción, referencias, secuencia, parámetros, inspección y margen de acabado.
Estos diez consejos ayudan en prototipos, piezas a medida y lotes cortos repetidos a mejorar exactitud, reducir tiempo innecesario y hacer previsible el proceso.
1. Empiece por la función, no solo por CAD
Una decisión CNC importante ocurre antes de abrir CAM.
CAD muestra geometría, pero no siempre qué características importan.
Una carcasa puede tener dos alojamientos, cuatro orificios de montaje, roscas, perfil, superficie estética y cara de referencia. No todo importa igual: los alojamientos pueden exigir control dimensional y posicional estrecho, mientras cotas exteriores admiten más variación.
Tratar todo como crítico eleva coste sin mejorar prestaciones.
Identifique cotas críticas para la función
Antes de mecanizar, revise:
- Tolerancias ajustadas y GD&T
- Superficies de acoplamiento, sellado y rodamientos
- Alineación, ajustes a presión y deslizantes
- Superficies ópticas o de medición
Deben guiar la estrategia: pueden necesitar acabados específicos, compensaciones controladas, inspección en proceso, MMC o sujeción estable.
En series cortas de precisión importa mantener lo crítico en todo el lote, además de lograr una pieza aceptable.
2. Elija referencias y sujeción antes de la trayectoria
Una mala sujeción crea problemas que ni el mejor CAM resuelve.
Para controlar relaciones dimensionales necesita una referencia física estable. Elija según plano y secuencia real.
Una buena estrategia debe:
- Permitir posicionamiento repetible
- Apoyar relaciones geométricas importantes
- Reducir reasujeciones innecesarias
- Seguir accesible durante el mecanizado
- Resistir fuerzas sin deformar la pieza
Mecanice lo importante desde las mismas referencias cuando sea práctico. Dos orificios con distancia crítica entre centros en un montaje suelen reducir error frente a sacar, girar y mecanizar el segundo.
La segunda opción no es necesariamente incorrecta, pero útil y transferencia pasan a la cadena de tolerancias.
Evite montajes innecesarios
Cada montaje puede añadir errores de posición, apriete, operador y referencias. En geometría compleja, el mecanizado de 4 ejes o 5 ejes puede eliminar varios montajes separados.
Reduzca montajes conservando rigidez, acceso y estabilidad, no a cualquier precio.
3. Separe desbaste y acabado cuando importe la exactitud
Cumplen funciones distintas.
Desbaste retira material; acabado establece geometría, tolerancia y superficie. Una estrategia única suele crear variación innecesaria.
Mucho arranque genera fuerzas, calor, vibración, cambios de tensión y carga. La pieza puede moverse, especialmente paredes finas, piezas largas, placas de aluminio, carcasas grandes, asimetrías o materiales sensibles.
Un enfoque más estable
Para precisión, considere:
- Desbastar primero la geometría principal
- Dejar margen controlado en superficies críticas
- Permitir estabilización si hace falta
- Restablecer referencias críticas
- Acabar cotas importantes en condiciones ligeras y estables
El margen depende de material, geometría, tolerancia, corte y rigidez. Demasiado aumenta fuerzas; demasiado poco puede no eliminar deformación, marcas o variación previa.
El principio: no encargue al desbaste la precisión final.
4. Use la herramienta más corta y rígida que alcance la zona
La rigidez influye mucho en el mecanizado.
El voladizo actúa como palanca. Cuanto más lejos del portaherramientas, mayor flexión y vibración: oscilaciones, error, paredes cónicas, mal acabado, desgaste o rotura.
Es especialmente crítico en cavidades profundas.
No elija automáticamente gran alcance
A menudo convienen longitudes progresivas:
- Fresa corta para zonas superiores
- Herramienta media para zonas intermedias
- Herramienta larga solo donde se necesita
Así el útil rígido retira la mayoría y el largo trabaja solo donde hace falta.
Cinco ejes puede ayudar
Inclinar pieza o herramienta mejora acceso y permite útiles más cortos que en 3 ejes. Mejora tanto acceso como estabilidad.
5. No elija parámetros solo por material
Es tentador usar una velocidad recomendada para todo, pero la práctica requiere más matices.
Considere material, diámetro, material y recubrimiento de herramienta, filos, contacto radial y axial, voladizo, rigidez de máquina y pieza y refrigeración.
Dos operaciones en aluminio 7075 pueden requerir parámetros distintos: una fresa rígida en acabado ligero no trabaja como una larga en cavidad profunda. Titanio exige otro enfoque que aluminio.
Observe el proceso real
Son señales ruido inestable, vibración, viruta inusual, desgaste rápido, filo recrecido, calor o acabado variable.
Los datos recomendados son un inicio. Desarrolle parámetros estables combinándolos con el comportamiento real del sistema.
6. Diseñe trayectorias según fuerzas, además del tiempo
La trayectoria más corta no siempre es la mejor.
CAM genera movimientos eficientes, pero prima estabilidad. Cambios bruscos de contacto alteran fuerzas y causan vibraciones, flexión, variación o daños.
Mantenga contacto más constante
El desbaste moderno controla contacto radial para cargas previsibles. Ayuda en cavidades, materiales duros, útiles largos y gran arranque.
Importan entrada y salida. Penetrar directamente no siempre conviene; pueden servir rampa, hélice, taladro previo o lado abierto.
El acabado exige igual cuidado. La dirección afecta a calidad, sobre todo en formas libres y contornos complejos.
Equilibre exactitud, vida útil, acabado, estabilidad y productividad, además de recorrido mínimo.
7. Controle el calor antes de afectar dimensiones
El calor se reparte entre viruta, herramienta, pieza, husillo y estructura.
Con tolerancias amplias pequeños cambios apenas importan; en precisión forman parte del problema.
Un ejemplo sencillo
Una pieza metálica larga recién mecanizada y caliente puede medir distinto al enfriarse. La máquina también cambia: recién arrancada puede comportarse diferente tras horas de producción.
El control térmico puede incluir:
- Rutinas de calentamiento consistentes
- Refrigerante estable
- Parámetros que eviten calor innecesario
- Temperatura de inspección controlada
- Estabilizar piezas antes de medir
Importa más con tolerancias estrechas o piezas grandes. No siempre exige climatización sofisticada: empieza por reconocer temperatura como variable.
8. Atienda a la rigidez al retirar material
La rigidez no permanece constante durante el ciclo.
Un bloque macizo puede terminar flexible: carcasas delgadas, bastidores, soportes, estructuras aeroespaciales y robótica ligera.
La secuencia afecta al comportamiento mecánico.
Conserve apoyo cuanto sea posible
Mantenga material rígido alrededor de zonas sensibles hasta terminar cortes principales. Pestañas, nervios, material sacrificial, paredes o apoyos temporales estabilizan y se retiran después.
Mecanizar pronto zonas finas las expone a vibración y deformación posteriores. Planifique cómo cada arranque cambia la rigidez restante.
9. Inspeccione durante el mecanizado, además del final
La inspección final es necesaria, pero no debe descubrir por primera vez un problema crítico.
En 100 piezas, el desgaste gradual puede cambiar un diámetro. Inspeccionar después de las 100 puede revelar mucho rechazo. Un proceso mejor detecta antes la tendencia.
La inspección en proceso puede incluir:
- Palpado en máquina
- Alesómetros, micrómetros, calibres, medidores de altura y pasadores
- Medición óptica
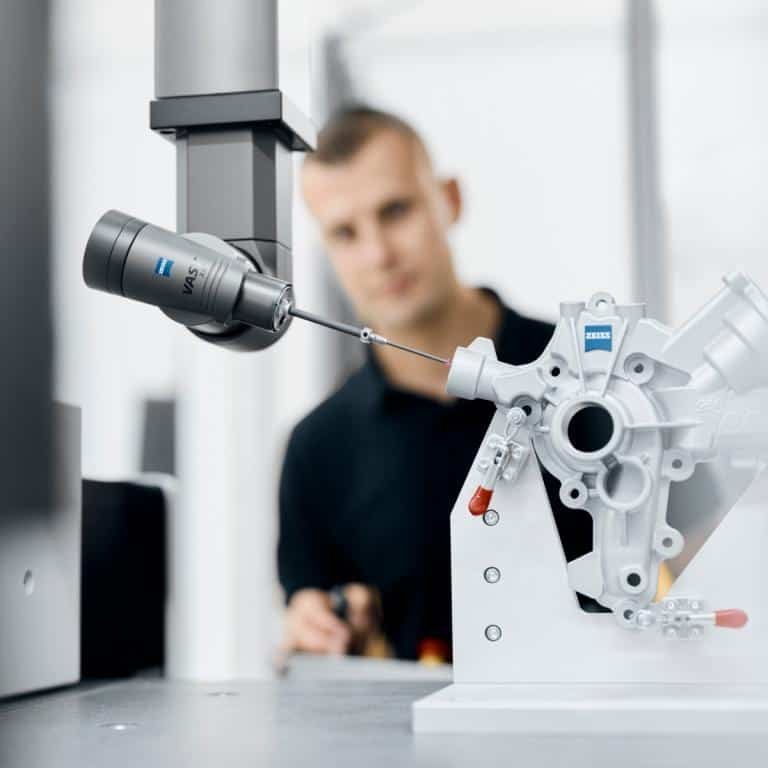
- Comprobaciones intermedias con MMC
No todo necesita vigilancia continua. Priorice función, tolerancias ajustadas y sensibilidad a desgaste o movimiento.
Inspección de primera muestra
Antes de liberar el lote, la primera pieza confirma cotas, secuencia, posicionamiento e inspección adecuados. Reduce el riesgo de multiplicar un error en decenas o cientos.
10. Optimice repetibilidad, además de la primera pieza buena
Un buen mecanizador puede lograr una pieza excelente. Producción pregunta si las próximas 50 o 200 serán iguales.
La repetibilidad depende también de desgaste, suciedad, preparación, variación de material, temperatura, compensaciones y estado inicial.
El proceso debe anticipar cambios, no esperar correcciones cuando ya se supera tolerancia.
Hábitos que apoyan repetibilidad
- Gestione vida útil antes del fallo. Cambie herramientas críticas según experiencia establecida, sin esperar rotura.
- Limpie apoyos: una viruta pequeña debajo altera posición.
- Controle compensaciones: ajustes no controlados pueden añadir variación.
- Use mediciones como retorno. Una tendencia hacia un límite puede revelar desgaste o cambio sistemático antes de incumplir.
En series cortas, la meta pasa de «pieza #1 aprobada» a «piezas #1 a #200 dentro de un proceso controlado y repetible».
Consejos CNC de un vistazo
| Práctica CNC | Por qué importa |
|---|---|
| Identificar primero lo crítico | Evita precisión innecesaria y enfoca el control |
| Establecer referencias estables | Mejora exactitud entre características |
| Separar desbaste y acabado | Reduce deformación y mejora estabilidad |
| Minimizar voladizo | Reduce vibraciones y flexión |
| Adaptar parámetros a la operación | Mejora vida útil y estabilidad |
| Controlar contacto de herramienta | Hace previsibles las fuerzas |
| Gestionar calor | Reduce variación térmica |
| Conservar rigidez de pieza | Ayuda a evitar vibración y deformación |
| Inspeccionar cotas críticas durante producción | Detecta deriva antes |
| Diseñar para repetibilidad | Hace más uniformes las series cortas |
Errores CNC que evitar
Muchos problemas proceden de decisiones de proceso, no de la máquina.
Tolerancias excesivamente ajustadas en todo
Exigen más mecanizado, inspección y control. Ajústelas solo por función.
Radios interiores mínimos
Radios diminutos exigen fresas pequeñas menos rígidas y lentas. Aumentarlos ligeramente puede simplificar mucho.
Cavidades profundas de abertura estrecha
Obligan a útiles largos en espacio reducido y dificultan evacuar viruta.
Ignorar acceso de herramienta
Una forma fácil de modelar puede ser ineficiente o imposible desde la orientación prevista.
Mecanizar paredes finas demasiado pronto
Retirar pronto el apoyo reduce rigidez para lo que sigue.
Inspeccionar solo al final
Con proceso inestable, solo descubre cuánto rechazo ya se produjo.
Cómo el diseño afecta al coste CNC
Muchos costes se deciden antes de que CAD llegue al taller.
Pueden aumentar complejidad:
- Varios montajes
- Cavidades muy profundas
- Paredes extremadamente finas
- Radios interiores diminutos
- Características difíciles de alcanzar
- Tolerancias ajustadas innecesarias
- Acabados excesivos
- Referencias complicadas
No siempre son incorrectas; algunas son esenciales. DFM distingue complejidad necesaria de la simplificable sin perder prestaciones.
Pequeños cambios pueden reducir montajes, herramientas, tiempos e incluso rechazo.
CNC del prototipo a la serie corta
Suelen usar el mismo equipo, pero son problemas productivos distintos.
Un prototipo prueba geometría, montaje, ajuste o función. Producción exige además consistencia.
Los útiles deben posicionar repetiblemente, herramientas durar de forma previsible, inspección ser eficiente y cotas mantenerse durante el lote.
Un proceso de prototipo puede ser lento, difícil de inspeccionar o depender demasiado del ajuste manual al repetirse cientos de veces.
Si habrá producción, piense pronto en referencias estables, útiles reutilizables, tolerancias realistas e inspección práctica. El prototipo demuestra que se puede fabricar; el proceso productivo, que se puede repetir.
Cómo aborda 6CNC la precisión
6CNC trata CNC como proceso completo, además de programar trayectorias.
En prototipos complejos y series cortas se revisan material, tolerancia, referencias, cotas críticas, secuencia, sujeción, acceso, acabado e inspección.
Según geometría y requisitos, las capacidades pueden incluir fresado CNC, torneado CNC, mecanizado de 5 ejes, torneado-fresado, rectificado de precisión, electroerosión por hilo, y otros procesos secundarios.
La inspección puede incluir MMC, óptica, calibres, micrómetros, rugosidad y verificación de material según necesidad.
En series cortas puede supervisarse lo crítico durante producción. La meta es hacer repetible el proceso antes de fabricar todo el lote.
Reflexiones finales
Un buen CNC se define por controlar variación en todo el proceso, no por retirar material agresivamente.
Los resultados fiables comparten comprensión de lo crítico, referencias estables, rigidez, fuerzas controladas, calor gestionado, inspección y repetibilidad.
Sirve para un prototipo o cientos de piezas. Con complejidad importa más comprender la interacción entre pieza, herramienta, útil, máquina e inspección que seguir geometría.
Ahí la experiencia de fabricación aporta más valor.
Preguntas frecuentes
¿Cuál es el factor más importante de exactitud CNC?
No hay uno solo. Se combinan máquina, sujeción, herramientas, fuerzas, temperatura, secuencia e inspección. Referencias y estabilidad son especialmente importantes.
¿Cómo mejoro el acabado CNC?
Mejore rigidez, reduzca oscilación, use parámetros, contacto y geometría adecuados y controle vibración. Adapte acabado a material y forma.
¿Por qué separar desbaste y acabado?
El desbaste intenso añade fuerzas, calor y deformación. Separar permite retirar primero la mayoría y dejar margen controlado para acabar establemente.
¿Cómo reducir tiempo CNC?
Con mejor sujeción, menos montajes, buen desbaste, cambios optimizados, avances y velocidades adecuados y diseño fabricable, sin sacrificar estabilidad.
¿Cómo evitar deformación en piezas finas?
Use arranque equilibrado, menores fuerzas, etapas, sujeción especial, apoyo temporal y conservación de rigidez hasta más tarde.
¿Qué causa vibración autoexcitada en CNC?
Suele deberse a rigidez insuficiente del sistema. Voladizo, corte agresivo, contacto inestable y piezas finas contribuyen.
¿Toda cota CNC necesita tolerancia ajustada?
No. Resérvelas para ajuste, función, alineación, sellado y requisitos importantes. Ajustar sin necesidad eleva coste sin mejorar automáticamente.
¿Por qué importa inspeccionar en proceso?
Detecta desgaste, deriva y preparación antes de terminar el lote, especialmente en cotas críticas y series cortas repetidas.
¿Qué información envío al taller CNC?
Idealmente CAD 3D, plano, material, cantidad, tolerancias, acabado, procesos secundarios e inspección especial.
¿Qué diferencia prototipo y serie corta CNC?
El prototipo busca piezas funcionales rápidas. La serie corta añade repetibilidad, sujeción estable, vida de herramientas, control e inspección uniforme.
¿Necesita asistencia CNC para su próximo proyecto?
Si desarrolla una pieza precisa, envíe a 6CNC CAD, plano, material y cantidad prevista.
Nuestro equipo puede revisar viabilidad, tolerancias críticas, planificación y paso del prototipo a la serie corta.


