
Un orificio mecanizado puede cumplir su diámetro nominal y aun así fallar en servicio.
El orificio puede presentar conicidad, falta de redondez, forma de barril, extremos abocardados o demasiada rugosidad para un pistón, una junta, un cojinete o un elemento deslizante de precisión. Estos errores importan especialmente cuando el orificio determina la alineación, las fugas, la fricción, la lubricación o la vida útil.
Aquí resulta útil el bruñido CNC .
El bruñido es un acabado abrasivo de precisión destinado principalmente a mejorar la exactitud dimensional, la geometría y la superficie de un orificio existente. A diferencia del taladrado o el mandrinado, normalmente elimina poco material. No crea el orificio en material macizo, sino que lleva uno ya mecanizado a su condición funcional definitiva.
Los modernos servicios de bruñido CNC se utilizan en componentes hidráulicos, automoción, cuerpos de válvula, alojamientos de cojinetes, casquillos de precisión, componentes médicos, aeroespaciales y otras aplicaciones cuyo diámetro interior exige más de lo que el mecanizado convencional consigue de forma fiable.
Esta guía explica el proceso de bruñido, los errores que puede corregir, los acabados posibles y cuándo especificar bruñido de precisión en una pieza mecanizada.
¿Qué es el bruñido CNC?
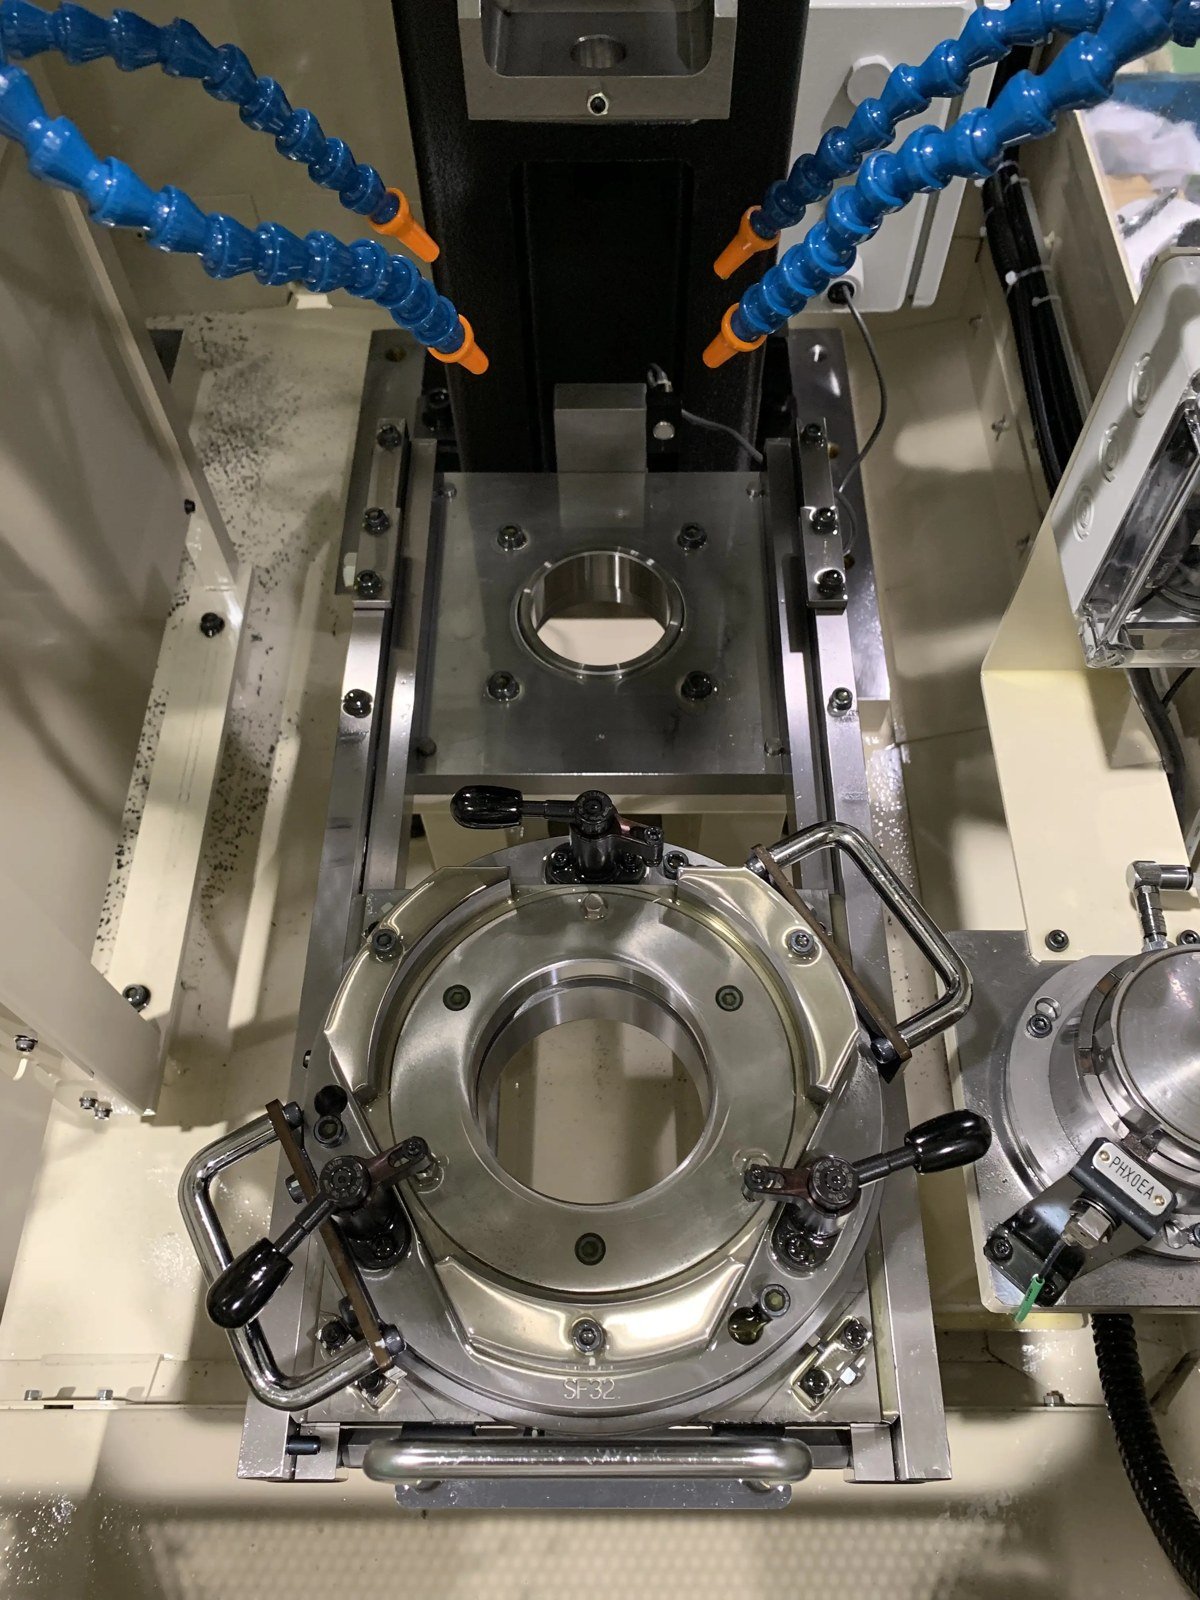
El bruñido CNC es un proceso abrasivo controlado en el que piedras abrasivas contactan con la superficie interior mientras la herramienta gira y se desplaza alternativamente por el eje del orificio.
La combinación de rotación y desplazamiento axial produce el característico rayado cruzado de las superficies bruñidas.
En lugar de un único filo, la herramienta emplea piedras abrasivas que mantienen un contacto controlado con el orificio. El material se elimina gradualmente sobre una superficie de contacto relativamente grande.
Por ello, el bruñido resulta especialmente eficaz para mejorar:
- Diámetro del orificio
- Redondez
- Cilindricidad
- Rectitud
- Conicidad
- Rugosidad superficial
- Textura superficial
- Características de apoyo o sellado
En producción, el control CNC permite controlar de forma uniforme la velocidad del husillo, la longitud y posición de carrera, el avance, la presión de expansión y los ciclos de acabado.
El resultado es un servicio de bruñido interior repetible, adecuado tanto para prototipos de precisión como para componentes de producción.
¿Por qué se bruñen los orificios mecanizados?
El taladrado, el mandrinado CNC y el escariado pueden producir orificios precisos, pero todos dejan cierto grado de error geométrico y superficial.
En muchos orificios de paso corrientes, esto carece de importancia.
En un distribuidor hidráulico o un alojamiento de pistón de precisión, unos pocos micrómetros de error geométrico pueden afectar directamente al funcionamiento.
Un orificio puede tener el diámetro medido correcto y aun así presentar varios errores de forma.
Falta de redondez
En lugar de ser perfectamente circular, el orificio puede presentar lóbulos u ovalidad.
Esto puede deberse a:
- Flexión de la herramienta
- Deformación por sujeción
- Tensiones del material
- Corte interrumpido
- Error del husillo de la máquina
- Operaciones de mecanizado anteriores
El bruñido de precisión elimina las zonas altas de la circunferencia y mejora la redondez del orificio.
Conicidad
El diámetro puede aumentar o disminuir gradualmente a lo largo del orificio.
Es habitual en orificios largos cuando la flexión de la herramienta o los efectos térmicos afectan al mandrinado.
Como la herramienta trabaja a lo largo del orificio, el proceso puede ajustarse para corregir la conicidad.
Forma de barril
El orificio es mayor en el centro que en los extremos.
Puede deberse a las condiciones de corte, la geometría de la herramienta o el comportamiento de operaciones de acabado anteriores.
Las carreras controladas de bruñido pueden ayudar a corregir este error de forma.
Extremos abocardados
Uno o ambos extremos del orificio son mayores que el centro.
Suele ocurrir cuando una herramienta de corte o abrasiva permanece demasiado tiempo cerca de la entrada.
Un control adecuado de la carrera durante el bruñido de orificios puede reducir este error.
Acabado superficial deficiente
Aunque el mandrinado o el escariado alcancen el diámetro requerido, pueden quedar marcas o rugosidad inadecuadas para sellado o contacto deslizante.
El bruñido puede reducir la rugosidad y generar una textura superficial controlada.
¿Cómo funciona el bruñido CNC?
El bruñido suele realizarse una vez completada la mayor parte del mecanizado.
Una secuencia de fabricación típica puede ser:
Taladrado → Mandrinado → Tratamiento térmico → Rectificado o escariado → Bruñido → Inspección
La secuencia exacta depende del componente, material, tolerancia y requisitos de producción.
1. Mecanizado previo del orificio
Primero se obtiene el orificio mediante taladrado, mandrinado, escariado u otro proceso.
El orificio premecanizado ya debe estar próximo a su dimensión final.
El bruñido es un acabado: dejar demasiado material aumenta el tiempo y el consumo de abrasivo.
2. Selección de la herramienta de bruñido
La herramienta se selecciona según:
- Diámetro del orificio
- Longitud del orificio
- Material
- Dureza
- Material que debe eliminarse
- Acabado superficial deseado
- Geometría requerida del orificio
Pueden utilizarse distintos abrasivos y granulometrías para el bruñido de desbaste y el de acabado.
3. Expansión de la herramienta
Las piedras abrasivas se expanden hacia fuera hasta contactar con la superficie interior.
Una presión controlada mantiene las piedras en contacto con la pieza.
4. Rotación y movimiento alternativo
La herramienta gira mientras se mueve alternativamente por el orificio.
Este movimiento elimina pequeñas cantidades de material de las zonas altas y genera un rayado cruzado.
5. Control dimensional
Según el equipo y la producción, el diámetro puede controlarse mediante controles del proceso, medición neumática o inspección dimensional entre etapas de bruñido.
6. Bruñido de acabado
En la etapa final puede emplearse un abrasivo más fino o menos presión para lograr la superficie requerida.
7. Limpieza e inspección
La pieza se limpia a fondo para eliminar residuos abrasivos y fluido de mecanizado.
Después pueden verificarse las características críticas con equipos adecuados de medición dimensional y superficial.
¿Qué puede controlar el bruñido de precisión?
Un error habitual es considerar el bruñido únicamente una forma de alisar un orificio.
El acabado importa, pero el control dimensional y geométrico suele ser el principal motivo para especificar el bruñido de precisión de orificios.
Según la geometría, el material, el equipo y el tamaño del orificio, el bruñido puede controlar:
| Característica del orificio | Qué mejora el bruñido |
|---|---|
| Diámetro | Diámetro interior final |
| Redondez | Exactitud de la forma circular |
| Cilindricidad | Forma tridimensional global del orificio |
| Rectitud | Alineación del orificio a lo largo de su eje |
| Conicidad | Variación del diámetro entre extremos |
| Rugosidad superficial | Picos y valles de la superficie |
| Rayado cruzado | Textura superficial para retener lubricante |
| Uniformidad dimensional | Repetibilidad entre piezas de producción |
Los valores alcanzables deben evaluarse según el diámetro real, la relación longitud-diámetro, el material, el espesor de pared, el estado térmico y el mecanizado previo.
Las piezas de pared muy delgada, los orificios interrumpidos, ciegos o extremadamente largos requieren consideraciones técnicas adicionales.
Sobremetal de bruñido: ¿cuánto material debe dejarse?
Uno de los factores principales al planificar el bruñido es el material que debe quedar antes de la operación.
Normalmente, el bruñido debe eliminar una cantidad relativamente pequeña de material.
Con poco sobremetal, quizá no se eliminen por completo las marcas o los errores geométricos anteriores.
Con demasiado sobremetal, el proceso resulta innecesariamente lento y costoso.
El sobremetal correcto depende de:
- Diámetro del orificio
- Longitud del orificio
- Material
- Dureza
- Redondez inicial
- Conicidad inicial
- Tratamiento térmico
- Tolerancia final requerida
- Requisito de acabado superficial
En componentes de alta precisión, el sobremetal debe planificarse junto con el mandrinado, rectificado o tratamiento térmico, en lugar de tratar el bruñido como una operación final aislada.
Acabado superficial después del bruñido
Una ventaja del bruñido es que la textura puede adaptarse a la función del orificio.
Una superficie de espejo no siempre es deseable.
Por ejemplo, un cilindro de motor necesita valles microscópicos que retengan lubricante y mesetas suficientemente lisas para el contacto con los segmentos.
Por eso, el bruñido de cilindros suele producir un rayado cruzado controlado, en lugar de limitarse a pulir el orificio hasta que parezca liso.
Los requisitos de acabado pueden especificarse con parámetros como:
- Ra
- Rz
- Rpk
- Rk
- Rvk
Ra es habitual en planos generales, pero las superficies funcionales más detalladas pueden necesitar otros parámetros.
Si el sellado, la lubricación, el desgaste o el deslizamiento son críticos, no conviene especificar solo un Ra extremadamente bajo sin considerar la textura necesaria.
¿Qué es el rayado cruzado de un orificio bruñido?
Las líneas que se cruzan se producen por la combinación de giro y movimiento alternativo de la herramienta.
Esta textura se denomina patrón de rayado cruzado.
Su ángulo depende principalmente de la relación entre:
- Velocidad de rotación
- Velocidad de carrera
El rayado cruzado no es meramente estético.
En cilindros de motor y componentes hidráulicos, la textura puede influir en:
- Retención de lubricante
- Fricción
- Asentamiento de los segmentos
- Comportamiento del sellado
- Desgaste
- Características de rodaje
La especificación correcta del rayado depende, por tanto, de la función del componente.
Tipos habituales de bruñido
Existen distintos métodos según la geometría del orificio y los requisitos de producción.
Bruñido convencional de orificios
El bruñido convencional utiliza piedras abrasivas montadas alrededor de un mandril expansible.
Se utiliza habitualmente para el acabado de precisión de orificios cilíndricos.
Sus aplicaciones incluyen:
- Cilindros hidráulicos
- Cuerpos de válvula
- Alojamientos de cojinetes
- Bielas
- Casquillos
- Camisas
- Orificios de engranajes
Bruñido de una pasada
En el bruñido de una pasada, la herramienta atraviesa el orificio en lugar de alternar repetidamente hasta alcanzar la dimensión objetivo.
Puede ofrecer alta productividad cuando:
- La geometría inicial ya es buena
- El sobremetal es previsible
- Los volúmenes de producción son altos
Sin embargo, no ofrece la misma capacidad de corrección que el bruñido convencional para todos los errores del orificio.
Bruñido de meseta
El bruñido de meseta se asocia habitualmente a cilindros de motores de combustión interna.
Genera mesetas de apoyo relativamente lisas y valles más profundos para retener lubricante.
En lugar de buscar únicamente una rugosidad media baja, se diseña para el comportamiento tribológico funcional.
Bruñido de orificios largos
Los orificios interiores largos de tubos y componentes de cilindros hidráulicos pueden necesitar equipos horizontales especializados.
Al aumentar la longitud, cobran importancia el apoyo de la herramienta, la rectitud, la refrigeración, la evacuación de virutas y la uniformidad dimensional.
Bruñido de cilindros
El bruñido de cilindros es una de las aplicaciones más conocidas del bruñido.
Los cilindros de motor deben cumplir simultáneamente varios requisitos:
- Diámetro exacto
- Buena redondez
- Buena rectitud
- Cilindricidad controlada
- Textura superficial adecuada
- Retención de lubricante
Después del mandrinado u otro desbaste, el bruñido aproxima el cilindro a sus requisitos dimensionales y superficiales finales.
Un cilindro demasiado rugoso puede acelerar el desgaste, mientras que una superficie demasiado pulida quizá no retenga bien el aceite.
Por eso, el objetivo no es simplemente obtener la máxima lisura.
Se trata de producir la superficie funcional correcta.
También se emplea al reconstruir motores, cuando debe corregirse el cilindro o prepararlo para segmentos nuevos.
Bruñido CNC frente a mandrinado
El mandrinado y el bruñido suelen formar parte del mismo proceso, pero cumplen funciones distintas.
| Característica | Mandrinado | Bruñido |
|---|---|---|
| Finalidad principal | Ampliar y posicionar un orificio | Acabado de precisión |
| Mecanismo de corte | Herramienta de un solo filo | Piedras abrasivas |
| Eliminación de material | De moderada a alta | Baja |
| Corrección geométrica | Buena | Excelente para determinados errores de forma |
| Acabado superficial | Buena | Muy fino y controlable |
| Etapa de producción | Mecanizado intermedio | Acabado final |
El mandrinado suele establecer la posición y el tamaño aproximado final del orificio.
El bruñido afina después la geometría y la superficie.
En muchas piezas de alta precisión, ambos procesos se complementan en lugar de sustituirse.
Bruñido CNC frente a escariado
El escariado es otro proceso habitual de acabado de orificios.
Un escariador utiliza varios filos para llevar un orificio existente a un diámetro controlado y mejorar su acabado.
El escariado suele ser más rápido y económico cuando permite alcanzar directamente la tolerancia y geometría requeridas.
El bruñido resulta más atractivo cuando se requiere:
- Geometría del orificio muy precisa
- Mejor redondez
- Corrección de la conicidad
- Mejor cilindricidad
- Textura superficial controlada
- Acabado extremadamente fino
Un escariador sigue en gran medida el orificio existente, mientras que el bruñido puede corregir mejor ciertos errores geométricos.
Bruñido frente a rectificado interior
El rectificado interior utiliza una muela giratoria para mecanizar una superficie cilíndrica interior.
Ambos pueden producir orificios de alta precisión, pero tienen ventajas diferentes.
El rectificado interior es adecuado para:
- Materiales endurecidos
- Mayor eliminación de material
- Diámetros interiores precisos
- Características que requieren rectificado tras el tratamiento térmico
El bruñido suele elegirse cuando:
- La geometría necesita corrección adicional
- Se necesita una textura superficial muy controlada
- Solo queda poco sobremetal
- Debe mejorarse la redondez, cilindricidad o rectitud
En componentes exigentes, el rectificado interior y el bruñido pueden realizarse de forma sucesiva.
El rectificado aproxima el orificio a la geometría final y el bruñido aporta la última corrección dimensional y superficial.
Bruñido frente a lapeado
El bruñido y el lapeado son acabados abrasivos, pero no deben considerarse intercambiables.
El bruñido suele emplear piedras abrasivas aglomeradas, presionadas contra la pieza de forma controlada.
El lapeado suele utilizar partículas abrasivas sueltas entre la pieza y una superficie de lapeado.
El bruñido es especialmente adecuado para orificios cilíndricos de precisión.
El lapeado se utiliza cuando se necesitan acabados muy finos y exactitud dimensional en superficies planas, cilíndricas o de acoplamiento.
La elección depende de la geometría y función de la pieza, no simplemente de qué proceso logra la menor rugosidad.
Materiales adecuados para bruñido CNC
El bruñido puede aplicarse a muchos materiales de ingeniería.
Ejemplos habituales:
Acero al carbono y aleado
Muy utilizados en:
- Componentes hidráulicos
- Ejes
- Casquillos
- Piezas de automoción
- Maquinaria industrial
Los aceros tratados térmicamente pueden requerir sistemas abrasivos más duros.
Acero inoxidable
Habitual en equipos médicos, alimentarios, de semiconductores, manejo de fluidos y resistentes a la corrosión.
Por su tendencia al endurecimiento por deformación, los inoxidables requieren abrasivos y condiciones de corte adecuados.
Fundición de hierro
La fundición es especialmente común en motores y compresores.
Los bloques de motor son uno de los ejemplos más conocidos.
Aluminio
También pueden bruñirse orificios de aluminio, pero importan la selección del abrasivo, la lubricación y el control del embotamiento, porque su comportamiento difiere del de las aleaciones ferrosas.
Titanio y aleaciones de alto rendimiento
El titanio y las aleaciones de níquel pueden requerir herramientas especializadas y parámetros conservadores por su dureza, comportamiento térmico y mecanizabilidad.
Por tanto, debe considerarse el estado del material al presupuestar un servicio de bruñido interior.
Piezas que suelen requerir orificios bruñidos
Las superficies interiores bruñidas aparecen en muchos componentes de precisión.
Ejemplos habituales:
- Cilindros hidráulicos
- Cilindros neumáticos
- Orificios de cilindros de motor
- Cuerpos de válvula
- Camisas de válvula
- Alojamientos de correderas de válvula
- Alojamientos de cojinetes
- Bielas
- Casquillos
- Cilindros de compresor
- Componentes de bombas
- Orificios de engranajes
- Tubos de precisión
- Componentes de instrumental médico
- Componentes hidráulicos aeroespaciales
- Componentes de maquinaria industrial
En la mayoría de estas aplicaciones, el orificio cumple una función mecánica y no solo deja paso a un elemento de fijación.
Esa función es la que hace importante la precisión geométrica del orificio.
¿Cuándo debe especificarse bruñido en un plano?
No todos los orificios de precisión necesitan bruñido.
El proceso es más útil cuando el taladrado, mandrinado o escariado convencionales por sí solos no logran de forma fiable la función requerida.
Considere especificar bruñido cuando:
El orificio determina el sellado.
Los sistemas hidráulicos y neumáticos pueden ser sensibles a la geometría y superficie del orificio.
El orificio guía un componente móvil de precisión.
Las correderas, pistones, ejes y elementos deslizantes necesitan una holgura previsible.
La redondez o la cilindricidad son críticas.
Una tolerancia de diámetro por sí sola no controla toda la forma del orificio.
La superficie debe retener lubricante.
Los cilindros y las aplicaciones deslizantes pueden necesitar una textura controlada.
El orificio ha recibido tratamiento térmico.
El tratamiento térmico puede producir deformaciones dimensionales que requieren corrección final.
El acabado requerido supera la capacidad normal del mandrinado o escariado.
Un orificio largo debe mantener tamaño y geometría en toda su longitud.
Cómo especificar un orificio bruñido de precisión
Un plano que solo indique «BRUÑIR» deja muchas preguntas importantes sin respuesta.
En aplicaciones críticas, conviene definir con mayor claridad los requisitos funcionales.
Diámetro del orificio
Ejemplo:
Ø25.000 ±0.005 mm
Esto establece la variación dimensional admisible.
Redondez
Si la redondez afecta a la función, especifíquela por separado; no suponga que la tolerancia del diámetro la controla.
Cilindricidad
La cilindricidad puede importar cuando toda la superficie debe quedar dentro de una zona geométrica estrechamente controlada.
Rectitud
Los orificios hidráulicos o neumáticos largos pueden necesitar un control explícito de rectitud.
Rugosidad superficial
Indique el parámetro superficial y su valor, en lugar de escribir solo «acabado liso».
Ejemplo:
Ra ≤ 0.4 μm
El valor adecuado depende de la aplicación real.
Textura superficial
En cilindros funcionales también puede ser necesario definir el ángulo de rayado o los requisitos de bruñido de meseta.
Relación con referencias
Si el orificio debe alinearse con otra característica, incluya el control GD&T adecuado respecto a las referencias funcionales.
El bruñido mejora el propio orificio, pero no debe esperarse que corrija una posición incorrecta salvo que todo el proceso esté diseñado para ello.
Consideraciones de diseño para orificios bruñidos
Considerar el bruñido durante el diseño puede facilitarlo considerablemente.
Prever acceso para la herramienta
Los orificios pasantes suelen ser más fáciles de bruñir que los ciegos.
En un orificio ciego se necesita espacio suficiente para el sobrepaso de la herramienta y el contacto abrasivo.
Evitar paredes extremadamente delgadas
La presión de bruñido puede deformar piezas de pared delgada.
La dimensión puede cambiar al retirar la pieza del dispositivo de sujeción.
Considerar las interrupciones del orificio
Los orificios cruzados, chaveteros, puertos y otras interrupciones pueden afectar al contacto abrasivo y a la vida de la herramienta.
Informe al fabricante de todas las interrupciones al solicitar presupuesto.
Controlar la geometría previa al bruñido
No debe esperarse que el bruñido elimine económicamente errores grandes de mecanizado.
Un buen mecanizado previo reduce el tiempo de bruñido y mejora la uniformidad.
Considerar el tratamiento térmico
Si el tratamiento térmico puede deformar el orificio, desbaste antes y reserve material suficiente para el acabado posterior.
Cómo inspeccionar la calidad del orificio
Un orificio bruñido de precisión debe evaluarse según los requisitos reales del plano.
La inspección puede incluir:
- Medición del diámetro interior
- Medición neumática
- Comparadores de interiores
- Medición de redondez
- Medición de cilindricidad
- Medición de rugosidad superficial
- Inspección con MMC
- Verificación con calibres funcionales
Una única medición de diámetro entre dos puntos no revela necesariamente conicidad, lóbulos, forma de barril u otros problemas geométricos.
En aplicaciones críticas, el método de inspección debe corresponder a la función requerida.
Problemas habituales de bruñido y sus causas
Incluso un acabado de precisión puede dar malos resultados si el estado inicial o los parámetros son incorrectos.
Conicidad excesiva
Posibles causas:
- Longitud de carrera incorrecta
- Tiempo de permanencia desigual
- Problemas de alineación de la herramienta
- Geometría inicial deficiente
Extremos abocardados
Puede deberse a un sobrepaso excesivo o a la permanencia del abrasivo cerca de la entrada.
Redondez deficiente
Posibles causas:
- Deformación de la pieza
- Sujeción incorrecta
- Sobremetal insuficiente
- Geometría interrumpida del orificio
Acabado superficial irregular
Las posibles causas incluyen:
- Selección incorrecta del abrasivo
- Piedras desgastadas
- Fluido de bruñido contaminado
- Velocidad incorrecta
- Presión incorrecta
- Variación del estado del material
Abrasivo incrustado o contaminación
Los componentes de precisión deben limpiarse a fondo tras el bruñido, especialmente si se destinan a sistemas hidráulicos, médicos, de semiconductores u otros sensibles a la contaminación.
¿Qué información necesita un proveedor de bruñido?
Al solicitar servicios de bruñido CNC, normalmente no basta con indicar el diámetro deseado.
Facilite:
- Plano técnico 2D
- Modelo CAD 3D, si está disponible
- Material
- Estado del tratamiento térmico
- Diámetro del orificio
- Longitud del orificio
- Tolerancia del diámetro
- Tolerancias geométricas (en inglés)
- Requisito de acabado superficial
- Cantidad
- Si el orificio es ciego o pasante
- Información sobre orificios cruzados e interrupciones
- Requisitos funcionales, cuando proceda
Esto permite determinar si el bruñido es necesario y cómo planificar las operaciones previas.
Elegir entre mandrinado, escariado, rectificado y bruñido
No existe un único método óptimo para acabar todos los orificios.
La elección depende de la combinación requerida de:
Dimensión + Geometría + Superficie + Material + Coste
Utilice mandrinado cuando se requieran una posición precisa y una eliminación considerable de material.
Utilice escariado cuando basten un diámetro final económico y repetible y un buen acabado.
Utilice rectificado interior cuando se trate de material endurecido o de mayor eliminación abrasiva de material.
Utilice bruñido de precisión de orificios cuando la geometría y la superficie necesiten un mayor grado de control.
En piezas muy exigentes pueden combinarse dos o más de estos procesos.
Bruñido CNC para piezas mecanizadas de precisión
El valor del bruñido no se limita a producir un orificio más liso.
Su principal ventaja es transformar un orificio premecanizado en una superficie funcional controlada.
En cilindros hidráulicos, cuerpos de válvula, alojamientos de cojinetes, camisas, componentes de motor y otras piezas de precisión, puede mejorar simultáneamente diámetro, redondez, conicidad, cilindricidad, rectitud y textura.
Los mejores resultados se consiguen cuando el bruñido de orificios se planifica como parte del proceso completo de fabricación y no se añade al final como una solución improvisada.
En 6CNC, los proyectos de mecanizado de precisión pueden evaluarse a partir del plano completo y los requisitos funcionales: geometría, tolerancias, estado del material, operaciones previas, inspección y especificaciones finales de superficie.
Si su componente necesita diámetros interiores precisos o superficies controladas, envíenos sus archivos CAD y planos para una revisión técnica y un presupuesto.
Preguntas frecuentes
¿Qué es el bruñido CNC?
El bruñido CNC es un acabado abrasivo de precisión, principalmente para superficies cilíndricas interiores. La herramienta gira y se desplaza alternativamente en un orificio existente mientras las piedras eliminan poco material. Puede mejorar diámetro, redondez, cilindricidad, rectitud y acabado.
¿Es el bruñido más preciso que el escariado?
El bruñido suele permitir una mayor mejora geométrica y superficial; el escariado suele ser más rápido y económico en orificios menos exigentes. La elección depende de las tolerancias dimensionales y geométricas, el material y los requisitos superficiales.
¿Cuánto material elimina el bruñido?
El bruñido suele eliminar un sobremetal de acabado relativamente pequeño. La cantidad correcta depende del tamaño, longitud, material, dureza, geometría inicial y tolerancia final. Debe determinarse durante la planificación, no tratarse como un valor fijo.
¿Puede el bruñido corregir la falta de redondez?
Sí. Corregir la redondez es una de sus principales ventajas. La corrección posible depende de la gravedad del error y del material disponible para eliminar.
¿Puede el bruñido corregir la conicidad?
Sí. El bruñido controlado puede reducirla. La longitud de carrera, posición de permanencia, presión abrasiva, herramientas y geometría inicial influyen en el resultado.
¿Cuál es la diferencia entre bruñido y mandrinado?
El mandrinado amplía y posiciona con precisión un orificio existente mediante una herramienta de corte. El bruñido suele ser posterior, elimina mucho menos material y mejora la geometría y superficie finales.
¿Qué es el bruñido de cilindros?
Es el acabado de precisión de un cilindro de motor u otro orificio cilíndrico mediante piedras abrasivas. Controla la geometría y produce una textura funcional, habitualmente con rayado cruzado que ayuda a retener lubricante.
¿Qué acabado puede conseguir el bruñido?
Puede producir superficies muy finas, pero el acabado debe elegirse según la función. El material, abrasivo, estado previo, geometría y parámetros influyen en el acabado alcanzable.
¿Se pueden bruñir orificios ciegos?
Sí, muchos pueden bruñirse, pero el acceso y el sobrepaso de la herramienta son importantes. Debe revisarse la geometría del fondo antes de definir el proceso de fabricación.
¿Qué piezas suelen emplear bruñido de precisión?
Las aplicaciones incluyen cilindros hidráulicos, cuerpos y camisas de válvula, cilindros de motor, bielas, alojamientos de cojinetes, casquillos, componentes de compresores y bombas, orificios de engranajes, tubos de precisión, piezas hidráulicas aeroespaciales y componentes médicos.
¿Cuándo debo solicitar bruñido interior?
Considere el bruñido interior cuando el diámetro no baste para definir el rendimiento y también deba controlar estrechamente redondez, cilindricidad, rectitud, conicidad, sellado, deslizamiento o textura superficial.


