
Las carcasas electrónicas suelen proteger la placa, evacuar calor, apantallar circuitos sensibles, colocar conectores y sellar el conjunto frente al ambiente. También deben soportar cargas mecánicas y cumplir requisitos estéticos.
Una carcasa de aluminio mecanizada puede funcionar como estructura y difusor térmico. Sus paredes separan zonas de radiofrecuencia; sus alojamientos posicionan sensores u ópticas. Las aberturas de los conectores deben coincidir con los componentes reales de la placa, mientras las ranuras y superficies de junta contribuyen al sellado.
El mecanizado CNC combina flexibilidad geométrica con materiales representativos de producción. Permite pasar de prototipos a series cortas sin invertir inmediatamente en moldes de inyección o fundición a presión. Esta guía explica piezas habituales, materiales, acabados y criterios de diseño para electrónica.
Por qué se utiliza CNC para componentes electrónicos
Durante el desarrollo cambian placas, conectores, pantallas y cargas térmicas. Con CNC se actualizan el modelo CAD y el programa de mecanizado, en lugar de construir un nuevo molde para cada revisión.
Es útil para prototipos funcionales, unidades EVT/DVT, producción piloto, instrumentos científicos, electrónica industrial, controladores robóticos y equipos de comunicación, RF y óptica. Aluminio, acero inoxidable, cobre, latón y plásticos técnicos permiten ensayos mecánicos, térmicos y de montaje con materiales cercanos a los definitivos.

1. Carcasas electrónicas mecanizadas por CNC
Una carcasa mecanizada desde bloque puede integrar cavidades para PCB, separadores, roscas, conectores, ventanas de pantalla, botones, baterías, ranuras de junta, puntos de masa y aletas. Así se reducen soportes y difusores térmicos separados.
Ventajas del aluminio mecanizado desde bloque
El 6061 combina peso reducido, buena mecanizabilidad, conducción térmica y facilidad de anodizado. La carcasa puede aportar protección, rigidez, refrigeración, apantallamiento y fijación. En series cortas evita moldes, aunque posteriormente el producto pase a fundición o extrusión.
Geometría interna para la placa
Separadores, guías, pasadores, canales de cableado, rebajes y apoyos deben corresponder al conjunto real. Una placa puede entrar en la cavidad mientras un condensador alto choca con la tapa. Conviene incorporar la geometría de los componentes al CAD mecánico.
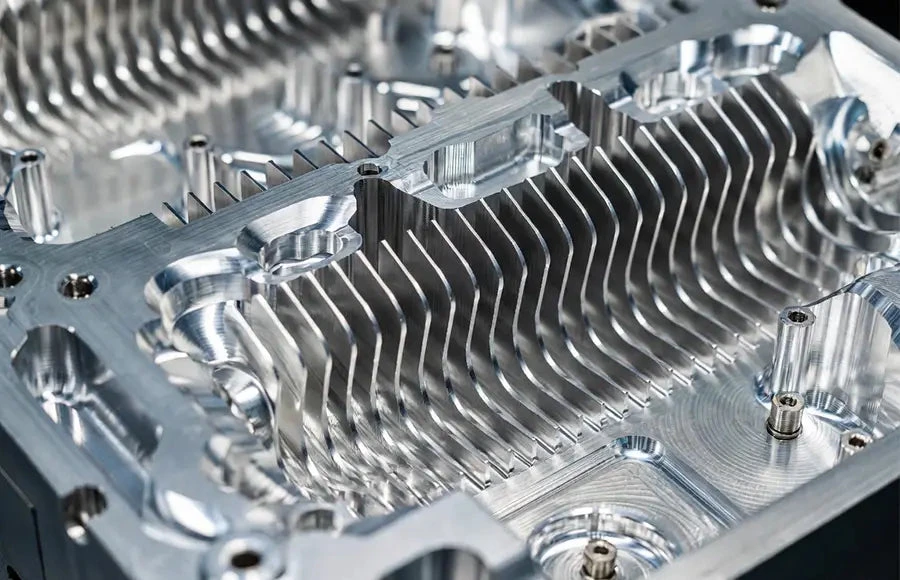
2. Disipadores y componentes de gestión térmica
Procesadores, electrónica de potencia, LED, amplificadores RF, baterías y fuentes generan calor. CNC permite fabricar disipadores, difusores, placas frías, bases térmicas y carcasas con aletas integradas.
Carcasas con disipación integrada
En un ordenador industrial sin ventilador, el procesador puede transferir calor mediante un material de interfaz a un pedestal mecanizado conectado a la pared. Las aletas exteriores aumentan la superficie. Un recorrido posible es: procesador → interfaz térmica → carcasa de aluminio → aletas. Reducir interfaces puede limitar resistencia térmica y variaciones de montaje.
Planitud de contacto térmico
Una base deformada o rugosa genera huecos. Las superficies térmicas pueden necesitar requisitos específicos de planitud, rugosidad y coplanaridad, aunque la geometría parezca sencilla.
3. Carcasas para apantallamiento EMI y RFI
El metal conductor ayuda a controlar interferencias, pero no garantiza por sí solo la conformidad EMC. Influyen las uniones de tapa, juntas conductoras, conectores, puntos de masa y tratamientos superficiales.
Importancia de la unión con la tapa
Los huecos y capas aislantes interrumpen el contacto entre cuerpo y tapa. Pueden utilizarse uniones machihembradas, ranuras para juntas conductoras, superficies de apoyo controladas y zonas de masa definidas.
Anodizado y contacto eléctrico
El anodizado convencional es aislante. Las zonas de contacto pueden requerir enmascarado, retirada localizada de capa o un tratamiento conductor apropiado. El acabado debe planificarse junto con los requisitos de masa y apantallamiento.
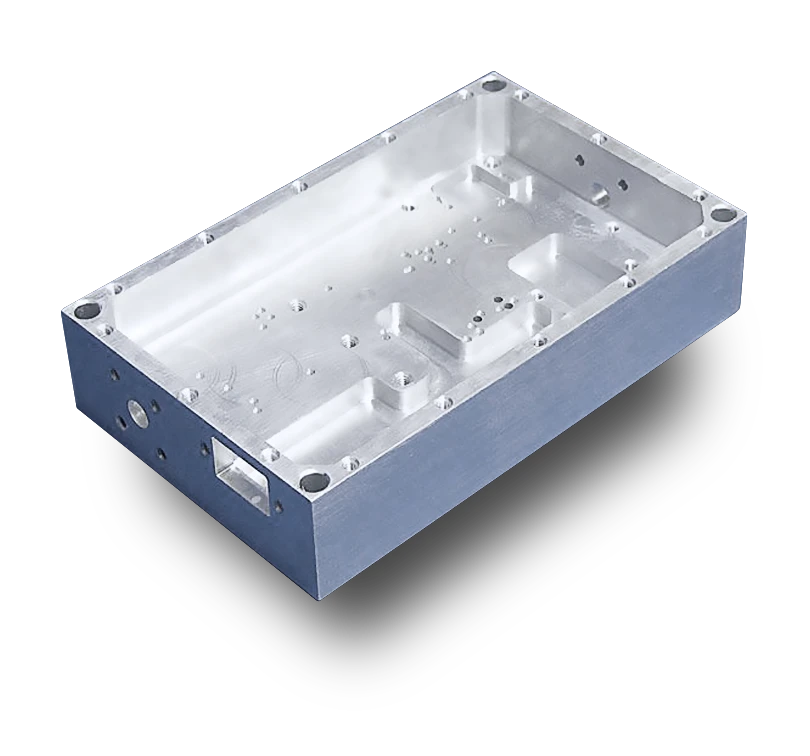
4. Carcasas de RF y microondas
Cavidades RF, filtros, amplificadores, módulos de comunicación y equipos de radar o satélite pueden incorporar varias cavidades separadas por paredes finas. Sus dimensiones pueden afectar al comportamiento electromagnético, por lo que no son únicamente estructurales.
Estado superficial y conductividad
La conversión química, el niquelado, el plateado u otros tratamientos se eligen según frecuencia, ambiente y requisitos eléctricos. La apariencia no basta para seleccionar un acabado.
Divisiones internas finas
La sujeción, el corte y las tensiones residuales pueden deformar las paredes. El desbaste y el acabado deben conservar rigidez. Una pared que cede durante el corte modifica la cavidad aunque la máquina siga correctamente sus coordenadas.
5. Disipadores mecanizados por CNC
Los disipadores personalizados combinan base, aletas, fijaciones, superficies de contacto y alojamientos de ventilador. CNC resulta útil para prototipos y geometrías especiales en cantidades reducidas.
El problema de las aletas finas
Las aletas altas pierden rigidez al retirar material entre ellas. Fuerzas excesivas producen espesores variables, vibración, deformación y mal acabado. Mecanizar progresivamente espacios adyacentes puede mantener soporte. El cobre requiere especial atención a rebabas y carga de herramienta.
6. Paneles frontales, controles y marcos de pantalla
Integran pantallas, interruptores, botones, LED, conectores y tornillos avellanados. La posición de los recortes afecta al montaje; las marcas de herramienta o sujeción afectan a la aceptación visual. Conviene coordinar la fabricación de elementos funcionales con el acabado cosmético final.
Grabado y marcado
Textos, números de serie y logotipos pueden fresarse, grabarse por láser o imprimirse. El anodizado y los recubrimientos afectan al contraste y al aspecto, por lo que debe definirse la secuencia.
7. Cuerpos de conector e interfaces
Conectores circulares, interfaces RF, conectores multipolares, prensaestopas y conexiones de sensores requieren posiciones, roscas, separaciones de taladros y caras de apoyo adecuadas. Un recorte desalineado puede cargar el conector o la placa. En RF también importan el contacto eléctrico y la masa.
8. Carcasas de sensores y cámaras
Pueden combinar alojamiento de lente, referencias del sensor, junta tórica, fijaciones de PCB y salida de cable. Algunas superficies interiores se anodizan en negro. Posición, perpendicularidad, concentricidad y distancias ópticas deben definirse según función. Mantener referencias en una misma sujeción puede reducir errores de reposicionamiento.
9. Útiles de prueba de PCB y montaje electrónico
Nidos, útiles de programación, comprobación, soldadura y alineación suelen fabricarse en pocas unidades y cambiar con cada revisión de placa. Si un conector se desplaza 5 mm, puede ser necesario modificar la base. La localización precisa de la PCB respecto a contactos de resorte y conectores de prueba es esencial.
10. Equipos de semiconductores y alta tecnología
Los equipos de fabricación electrónica utilizan bastidores, útiles compatibles con vacío, piezas de manipulación de obleas, soportes, placas de precisión y aislantes poliméricos. Según el uso importan relaciones dimensionales, limpieza, acabado y compatibilidad con vacío. PEEK y PTFE son opciones cuya idoneidad debe verificarse para el proyecto concreto.
Materiales habituales para electrónica
La elección depende de estructura, conducción térmica y eléctrica, aislamiento, corrosión y apariencia.
| Material | Aplicaciones | Motivo de elección |
|---|---|---|
| Aluminio 6061 | Carcasas, disipadores, marcos, paneles | Mecanizabilidad, conducción térmica, anodizado |
| Aluminio 6063 | Perfiles térmicos y carcasas | Prestaciones térmicas y extrusión |
| Aluminio 7075 | Estructuras de mayor resistencia | Mayor resistencia que 6061 |
| Cobre C110 | Difusores y piezas térmicas | Alta conductividad térmica y eléctrica |
| Latón | Conectores y componentes eléctricos | Mecanizabilidad y conductividad |
| Acero inoxidable | Carcasas robustas y soportes | Resistencia mecánica y a corrosión |
| PEEK | Aislantes y piezas a alta temperatura | Polímero técnico de altas prestaciones |
| POM/Delrin | Útiles, aislantes y piezas deslizantes | Mecanizabilidad y estabilidad dimensional |
| PTFE | Aislamiento eléctrico y deslizamiento | Propiedades dieléctricas y químicas |
Por qué es frecuente el 6061
Ofrece un equilibrio útil de peso, mecanizado, conducción, resistencia, corrosión y acabado. La resistencia adicional del 7075 solo aporta valor cuando el componente la necesita. Deben valorarse conjuntamente coste, fabricación y función térmica.
Cobre para componentes térmicos exigentes
El cobre conduce más calor que el aluminio y resulta útil en difusores, placas frías y zonas de alto flujo térmico. Aumenta peso y dificultad de mecanizado. Combinar un difusor de cobre con una estructura de aluminio puede concentrar la conductividad donde se necesita y controlar masa y coste.
Plásticos técnicos en electrónica
Los polímeros permiten aislamiento eléctrico, transparencia a RF, resistencia química y baja fricción. PEEK puede ser adecuado para exigencias térmicas y mecánicas elevadas; POM para útiles y piezas dimensionalmente estables; PTFE para aislamiento y resistencia química. La selección depende de la aplicación, no todas las piezas deben ser metálicas.
Diseño térmico de piezas electrónicas mecanizadas
Área de contacto
Un pedestal pequeño puede limitar el flujo térmico aunque el resto de la carcasa sea grande.
Planitud
Una cara deformada obliga al material de interfaz a rellenar un hueco mayor y puede aumentar la resistencia térmica.
Geometría de aletas
Espesor, separación, altura y orientación influyen en refrigeración y fabricación. Las aletas extremadamente finas pueden ser caras o inestables al mecanizar.
Dirección del aire
Las aletas deben corresponder al flujo previsto y no diseñarse solo por apariencia.
Espesor del material
Aligerar todas las paredes en exceso puede perjudicar rigidez y distribución de calor. El diseño térmico y mecánico debe coordinarse.
Diseño EMI de carcasas mecanizadas
Hay que considerar juntas, contactos conductores, masa de conectores, acabados, separación entre tornillos y tamaño de aberturas. Una carcasa precisa puede fallar un ensayo EMC si no existe el contacto previsto entre cuerpo y tapa. El fabricante debe identificar las superficies que necesitan enmascarado o acabado conductor.
Ranuras de junta tórica y sellado ambiental
Las ranuras axiales o radiales y superficies de apoyo deben diseñarse para la junta real. Sus dimensiones controlan la compresión. Marcas profundas o discontinuidades pueden provocar fugas aun con cotas nominales correctas. En equipos sellados deben coordinarse EMI, transferencia térmica y protección ambiental.
Carcasas electrónicas de pared fina
A medida que aumenta la cavidad disminuye la rigidez. La pared puede ceder durante el acabado y recuperar su posición después. Desbaste equilibrado, soportes temporales, acabado por etapas, pasadas ligeras y mordazas o sujeciones adecuadas ayudan a controlar la deformación. El espesor debe justificarse por función y espacio.
Mecanizado de carcasas profundas
Una herramienta con gran voladizo pierde rigidez y aumenta el riesgo de vibración, conicidad, mala superficie y rotura. Los radios interiores mayores permiten fresas más robustas. Un radio pequeño en una cavidad profunda puede obligar a usar una fresa larga y estrecha, elevando tiempo y riesgo.
Cuándo conviene el mecanizado de cinco ejes
Una carcasa abierta sencilla puede fabricarse con tres ejes. Los conectores en varias caras, puertos inclinados, óptica o accesos difíciles pueden justificar cinco ejes. La ventaja suele ser reducir sujeciones y mejorar acceso, por ejemplo en un controlador con conexiones en cuatro lados.
Acabados para componentes electrónicos
Anodizado
Aporta protección, resistencia al desgaste y opciones estéticas. El negro es habitual en instrumentos y óptica. Su capa aislante debe considerarse en contactos de masa y EMI.
Conversión química
Un tratamiento correctamente especificado puede combinar protección anticorrosiva y contacto eléctrico. Se utiliza en superficies de masa y carcasas RF.
Niquelado
Puede proporcionar una superficie conductora y protección contra corrosión y desgaste. Tipo de depósito, espesor y propiedades eléctricas deben ajustarse a la aplicación.
Granallado con microesferas
Produce una apariencia mate uniforme, pero no corrige errores dimensionales ni de planitud.
Acabado y contacto eléctrico
Una tapa visible puede necesitar anodizado decorativo y una zona de masa permanecer sin anodizar o con conversión conductora. Las caras térmicas requieren planitud y rugosidad apropiadas; las de sellado deben corresponder a la junta. Estas zonas funcionales se especifican por separado durante el diseño.
Estrategia de tolerancias para electrónica
Posiciones de conectores, fijaciones de PCB, alojamientos ópticos, ranuras, contactos térmicos, pasadores y apoyos de tapa pueden ser críticos. Otras cotas exteriores admiten más variación. Tolerancias estrechas en toda la pieza incrementan mecanizado e inspección sin garantizar mayor rendimiento. La documentación debe separar dimensiones funcionales y geometría general.
Acumulación de tolerancias entre PCB y carcasa
La posición final de un conector soldado depende de la placa, colocación del componente, soldadura, taladros, separadores y recorte de carcasa. Una abertura demasiado ajustada puede impedir el montaje aunque cada pieza cumpla su plano. Pantallas, botones, interruptores y LED también necesitan holguras adecuadas. El mecanizado solo controla una parte de esa cadena.
Requisitos estéticos y coste
Arañazos, marcas de corte, diferencias de granallado, huellas de sujeción y variación de anodizado pueden causar rechazo visual de una pieza correcta dimensionalmente. Identificar caras visibles y criterios de aceptación permite planificar fijación, acabado, manipulación y embalaje.
CNC frente a chapa para carcasas
La chapa suele ser adecuada para grandes chasis rectangulares, servidores, equipos de rack y tapas dobladas. CNC aporta valor con cavidades integradas, rigidez, conducción térmica, conectores precisos y elementos ópticos. Pueden combinarse un panel frontal o disipador mecanizado con un chasis plegado.
CNC frente a fundición a presión
La fundición permite paredes, nervios y soportes próximos a forma final en volúmenes elevados, pero necesita inversión en molde. CNC encaja en desarrollo, validación y series cortas. Con un diseño estable puede pasarse a fundición con mecanizado final de taladros, roscas, sellos y conectores críticos.
CNC frente a extrusión
Los perfiles constantes son útiles para amplificadores, módulos de control, LED y carcasas disipadoras largas. Tras extruir se mecanizan recortes, taladros, roscas y extremos. En producción repetida puede reducirse desperdicio y tiempo frente al mecanizado completo desde bloque.
CNC frente a impresión 3D
La impresión ayuda a evaluar forma, ergonomía, posición de conectores y ajuste de PCB. Los polímeros impresos no siempre reproducen conducción, EMI, rigidez, roscas y acabados del metal final. Un recorrido posible es: concepto impreso → prototipo funcional CNC → serie corta CNC → producción moldeada o fundida según volumen.
Del prototipo a la serie corta electrónica
Un ejemplo de planificación podría incluir 5 carcasas para ajuste, 30 unidades de ensayo, 100 de producción piloto y 300–500 comerciales. Son ejemplos, no cantidades mínimas fijas. Con el volumen pueden justificarse mordazas dedicadas, útiles múltiples, palpado, control de vida de herramienta, inspección del primer artículo y comprobaciones periódicas.
Ejemplo: carcasa de un controlador robótico
Una carcasa hipotética de 6061 integra cavidad profunda, aletas, cuatro caras de conexión, separadores y junta tórica. Primero se establecen referencias y se desbasta conservando rigidez; después se semiacaban paredes y se mecanizan conexiones, posiblemente con posicionamiento de cinco ejes. Siguen contacto térmico, ranura y apoyo de tapa, inspección y anodizado con enmascarados definidos.
Ejemplo: carcasa de radiofrecuencia
Una carcasa hipotética con cavidades y conexiones SMA requiere control de geometría, divisiones, posiciones y contacto de tapa. El desbaste conserva soporte; el semiacabado deja material uniforme; las pasadas finales limitan flexión. El contacto eléctrico puede exigir conversión conductora en lugar de anodizado aislante.
Ejemplo: carcasa de sensor óptico
Un conjunto hipotético combina cavidad electrónica, alojamiento de lente, apoyo de sensor, conectores y sellado. Las dimensiones generales pueden usar tolerancias normales, mientras lente y referencias del sensor necesitan control geométrico más estricto. Los datums funcionales orientan fabricación e inspección hacia la alineación óptica.
Control de calidad de componentes electrónicos
Según función pueden utilizarse CMM, medición óptica, alesómetros, pasadores, micrómetros, calibres, rugosidad e inspección visual. La inspección del primer artículo antes de lotes mayores ayuda a alinear mecanizado, acabados y aceptación.
Consejos de diseño para piezas CNC electrónicas
Radios interiores prácticos
Los radios mayores permiten herramientas más rígidas, sobre todo en cavidades profundas.
Evitar paredes innecesariamente finas
Elegir espesor según espacio y peso considerando la deformación durante fabricación.
Recortes basados en tolerancias reales
El conector de la PCB no estará siempre en su posición nominal exacta.
Identificar contactos térmicos
Definir planitud y acabado adecuados.
Separar zonas conductoras y cosméticas
Marcar claramente contactos de masa y apantallamiento.
Utilizar roscas estándar
Las roscas especiales pueden añadir herramientas y coste sin mejorar la función.
Considerar la producción futura
Prever una posible transición a extrusión o fundición sin perder flexibilidad durante el prototipado.
Cómo aborda 6CNC el mecanizado electrónico
La revisión de fabricación puede considerar PCB, conectores, superficies térmicas, paredes finas, EMI, juntas, estética, referencias, accesos y cantidad. Según la pieza pueden utilizarse fresado CNC, cinco ejes, torneado, torneado-fresado, rectificado o electroerosión por hilo.
Materiales e inspecciones se acuerdan según proyecto. La inspección inicial y los controles durante producción ayudan a pasar de unidades de ingeniería a series repetibles. El objetivo es fabricar hardware mecánico que permita funcionar correctamente al conjunto electrónico.
Conclusión y solicitud de presupuesto
Carcasas, disipadores y alojamientos RF u ópticos combinan funciones mecánicas, térmicas y eléctricas. CNC aporta geometría flexible y materiales de producción para prototipos y series cortas. En volúmenes superiores pueden convenir perfiles, fundición, chapa o moldes, conservando mecanizado para interfaces críticas.
Envíe a 6CNC archivos CAD, planos, material, cantidad, acabados y requisitos térmicos, eléctricos, dimensionales y de sellado para revisar la fabricación.
Enviar archivos CAD → Solicitar presupuesto para piezas electrónicas
Preguntas frecuentes
¿Por qué se usa CNC en carcasas electrónicas?
Permite carcasas rígidas y precisas sin moldes dedicados e integra soportes de PCB, refrigeración, conectores y sellado.
¿Qué aluminio conviene para una carcasa electrónica?
6061 es frecuente por mecanizabilidad, conducción y acabado. 7075 es una opción cuando se necesita más resistencia mecánica.
¿Una carcasa de aluminio puede apantallar EMI?
Sí, el metal conductor contribuye al apantallamiento. Juntas, contactos, masa y acabados también determinan el comportamiento del conjunto.
¿El anodizado afecta a la conductividad?
Sí. El anodizado convencional aísla. Las zonas de contacto pueden necesitar enmascarado, retirada de capa o tratamiento conductor adecuado.
¿Se pueden mecanizar disipadores?
Sí. CNC permite disipadores personalizados, bases térmicas y carcasas con refrigeración integrada, especialmente en prototipos y series cortas.
¿Por qué son difíciles las paredes finas?
Pueden deformarse por fuerzas de corte y sujeción. La secuencia, fijación y carga de herramienta deben conservar estabilidad.
¿Cuándo ayuda el mecanizado de cinco ejes?
Con conexiones en varias caras, geometrías inclinadas o accesos difíciles, cuando reduce montajes y mejora alcance.
¿Es CNC mejor que la fundición a presión?
En prototipos y pocas unidades evita inversión en molde y facilita revisiones. En series estables grandes la fundición puede resultar más económica.
¿Se pueden mecanizar componentes de cobre?
Sí. Se utilizan en difusión térmica y componentes eléctricos, con condiciones de corte y control de rebabas adecuados.
¿Qué acabados son habituales?
Anodizado, conversión química, niquelado, granallado con microesferas, pintura en polvo y superficies tal como se mecanizan. Se eligen según función, corrosión y contacto eléctrico.
¿Qué información necesita un presupuesto?
Modelo 3D, plano, material, cantidad, acabados, cotas críticas, estética y requisitos térmicos, de sellado, masa e interfaces de conexión.


