
Corte de precisión sin contacto
Servicios de electroerosión por hilo
Electroerosión por hilo de precisión para perfiles complejos, metales endurecidos, características interiores agudas y componentes de tolerancias estrechas.
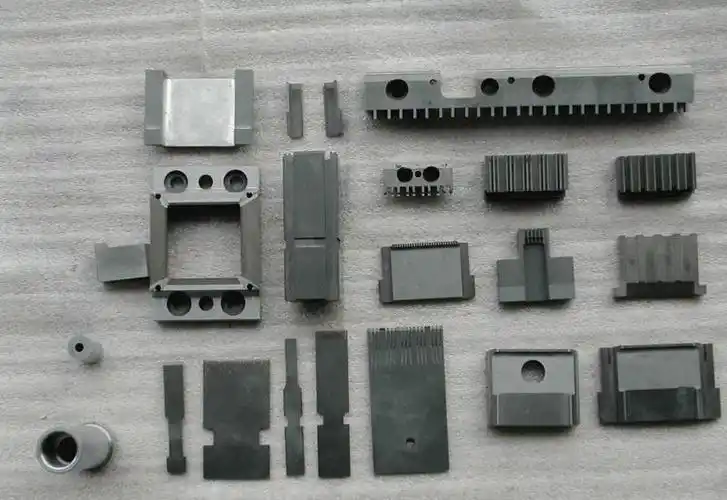
6CNC ofrece electroerosión por hilo para utillaje, insertos, piezas mecánicas de precisión, prototipos y lotes pequeños. El proceso sin contacto elimina material conductor mediante descarga eléctrica controlada, evitando fuerzas de corte convencionales en componentes delicados o endurecidos.
Metales y aleaciones conductores
Perfiles rectos, cónicos y complejos
Capacidad para materiales endurecidos
Apoyo a prototipos y lotes pequeños
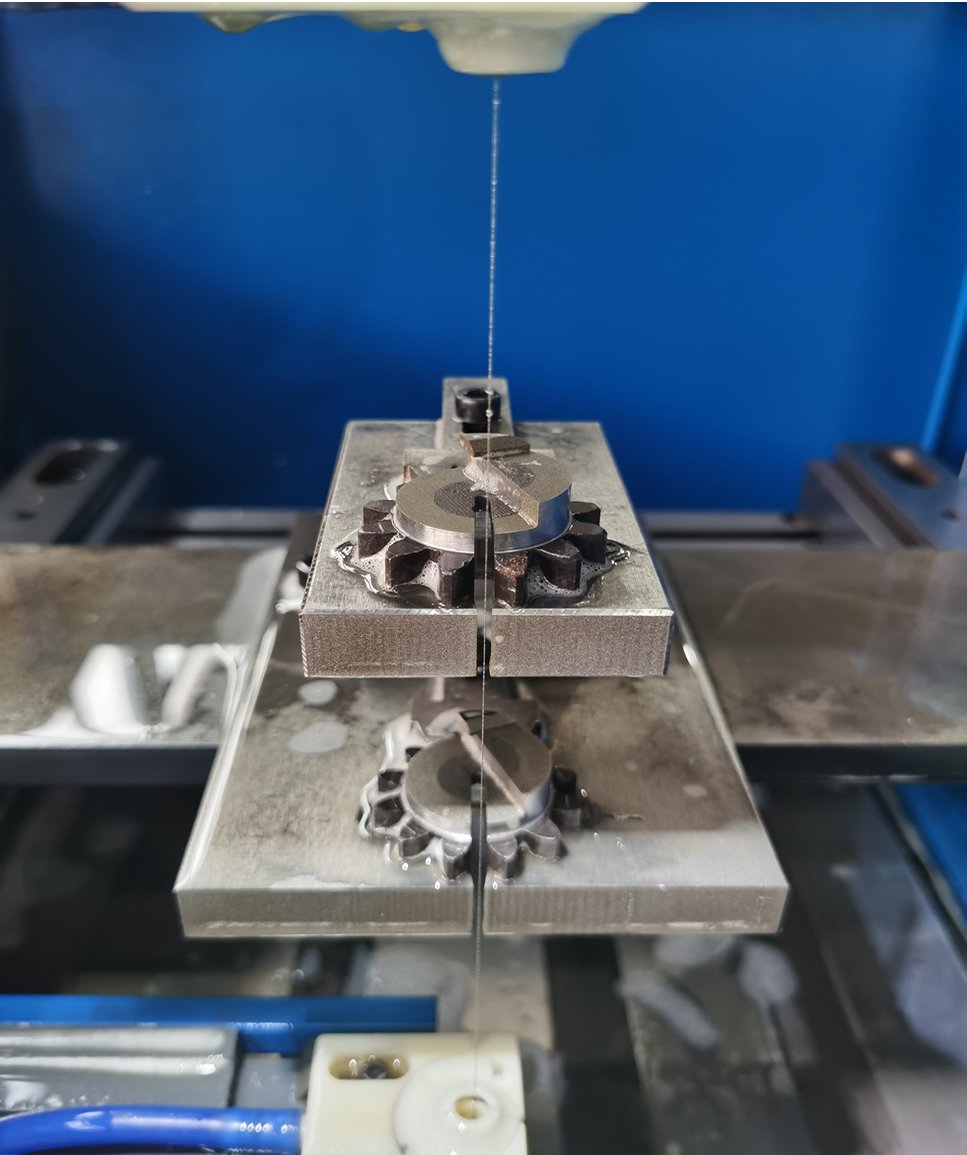
Capacidades de electroerosión por hilo de precisión
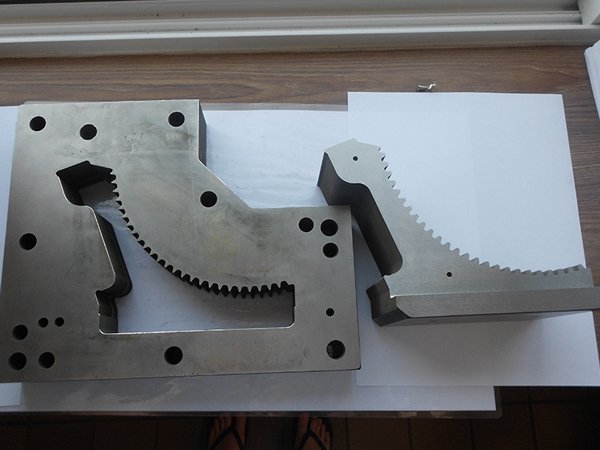
Perfiles 2D complejos
Cortar contornos exteriores e interiores complejos, ranuras, ventanas, formas y aberturas de precisión en materiales conductores.
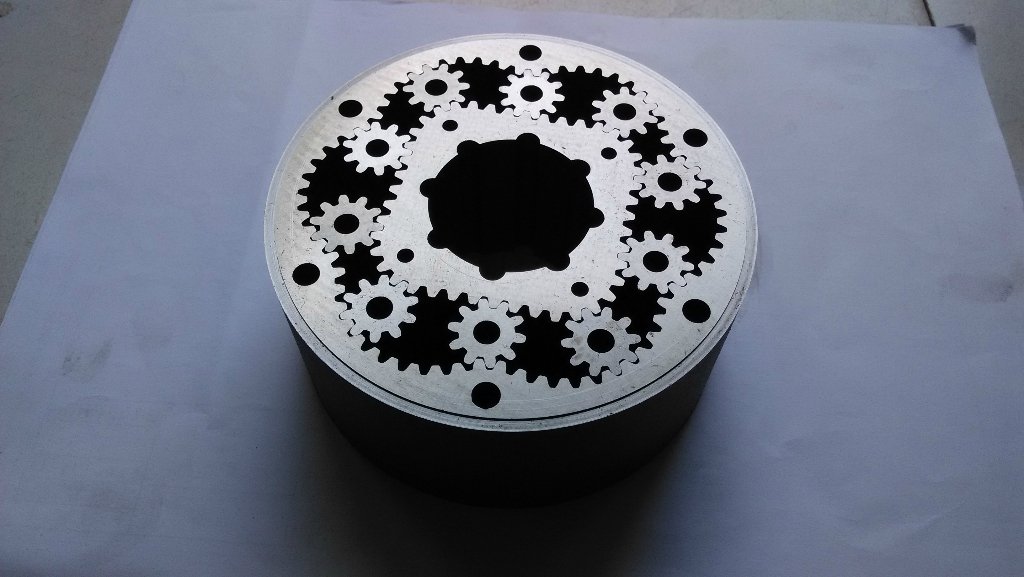
Componentes endurecidos
Mecanizar determinados aceros tratados térmicamente, carburo y aleaciones duras sin depender de la dureza de corte convencional.
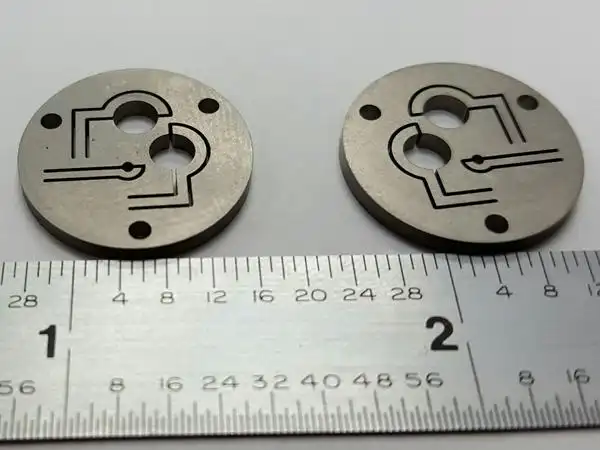
Corte cónico
Revisar paredes rectas o cónicas para matrices, insertos, electrodos, guías y componentes mecánicos de precisión.
Radios interiores pequeños
Producir detalles finos y radios controlados según diámetro del hilo, separación de chispa, espesor de pieza y acceso.
Corte apilado y por lotes
Determinados componentes planos pueden apilarse o anidarse cuando lo permitan geometría, precisión, lavado y trazabilidad.
CNC y electroerosión combinados
Coordinar fresado, torneado, rectificado, taladrado, tratamiento térmico y electroerosión por hilo en una ruta de proyecto.
Perfiles de precisión sin presión de corte convencional
La electroerosión por hilo es útil cuando el componente es duro, delicado, estrecho o difícil de mecanizar con una fresa giratoria. Como el hilo no contacta mecánicamente con la pieza, las secciones delgadas y perfiles complejos suelen producirse con menor riesgo de deflexión por fuerzas de corte.
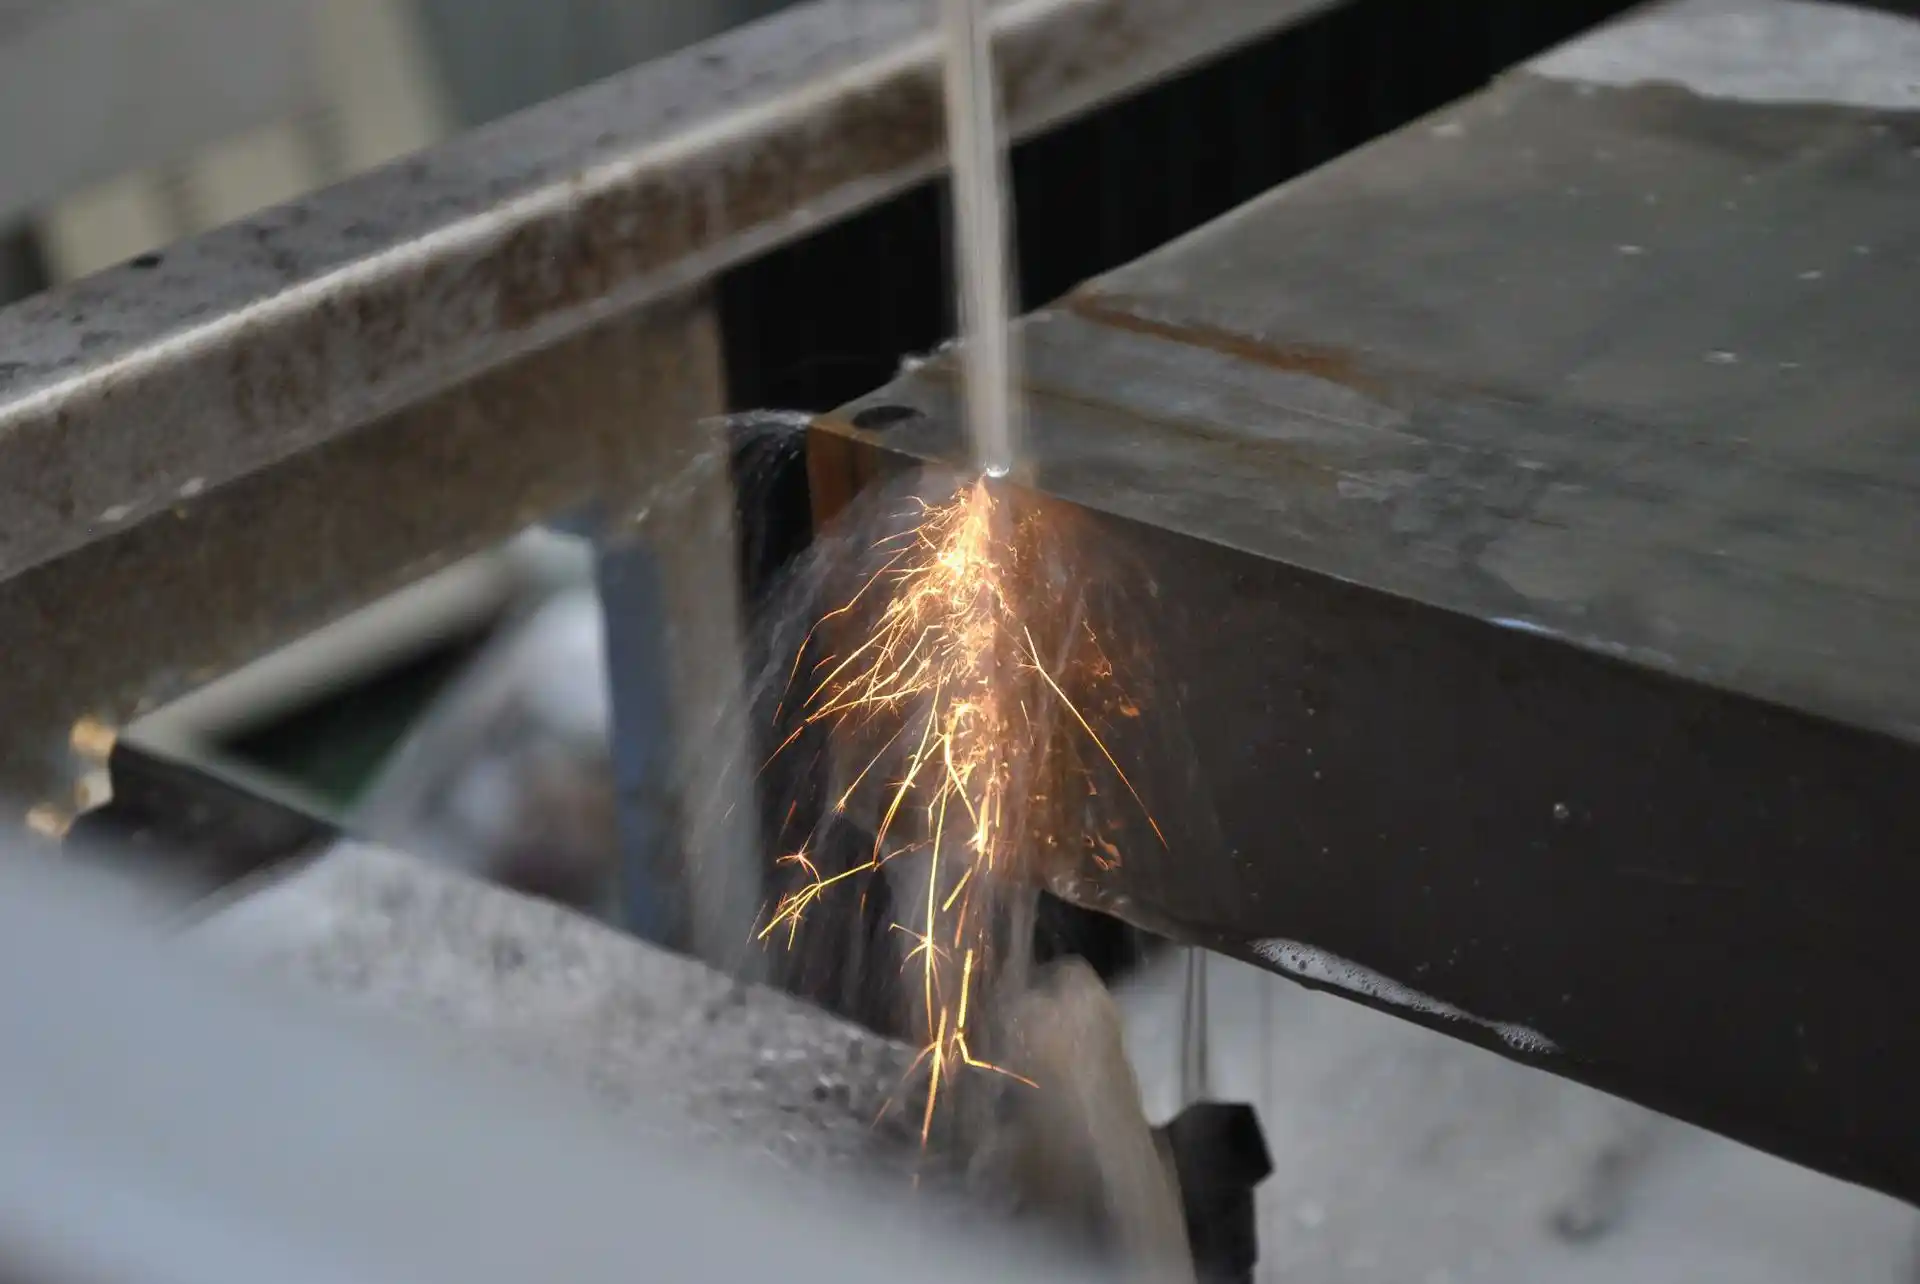
El proceso se limita a materiales eléctricamente conductores. Una trayectoria programada del hilo atraviesa la pieza mientras descargas controladas eliminan material en fluido dieléctrico. El corte de desbaste establece el perfil; pasadas adicionales de acabado pueden mejorar precisión dimensional y estado superficial.
Los ingenieros de 6CNC revisan material, espesor, complejidad del perfil, radios de esquina, conicidad, orificios iniciales, sujeción, referencias, tolerancias, acabado superficial y necesidades de inspección antes del presupuesto.
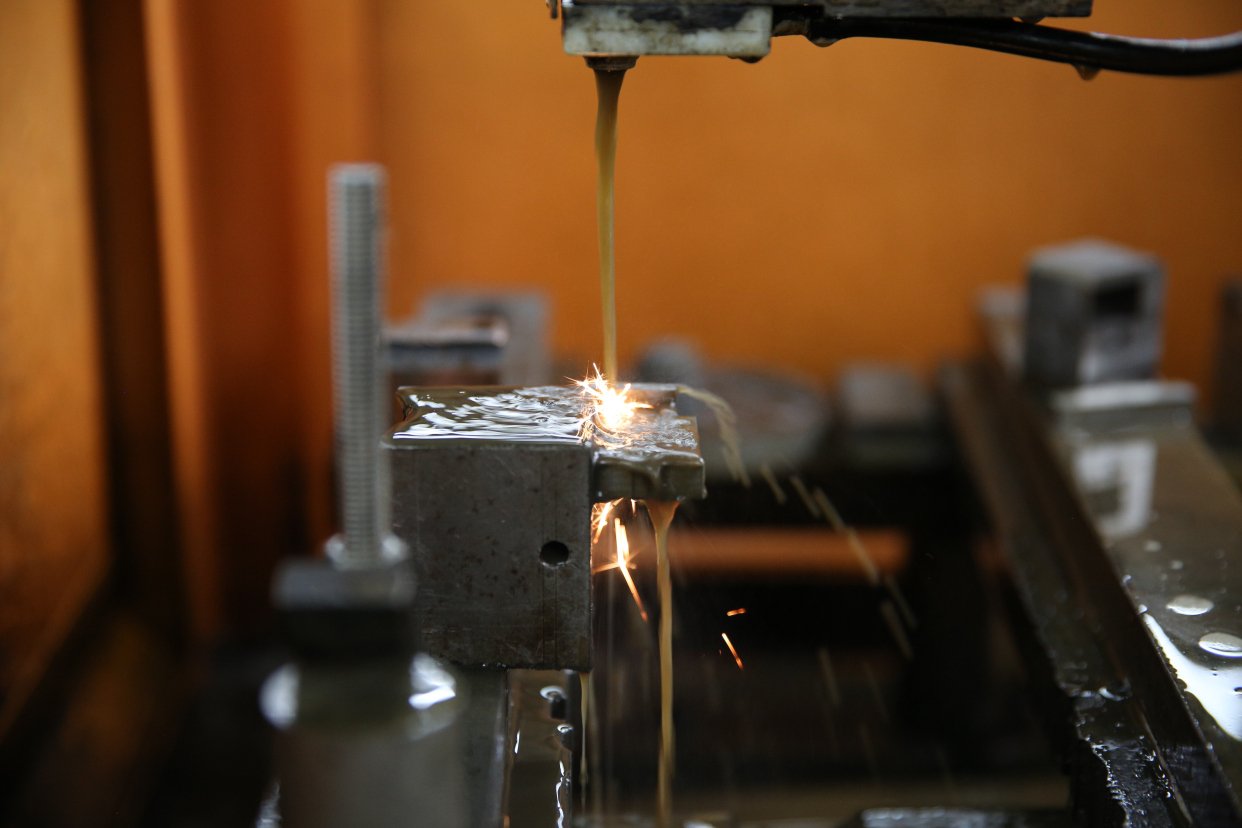
Proceso de electroerosión por hilo de 6CNC
Revisión del plano
Confirmar material, espesor, referencias, tolerancias, radios de esquina, conicidad, acabado superficial, cantidad y requisitos de inspección.
Preparación de la pieza
Mecanizar piezas en bruto y características de referencia, completar tratamiento térmico cuando corresponda y establecer superficies de sujeción.
Planificación de orificios iniciales
Crear o confirmar orificios iniciales para contornos cerrados protegiendo superficies acabadas críticas.
Corte de desbaste por hilo
Eliminar la mayor parte del material mediante una trayectoria programada estable y condiciones de descarga controladas.
Pasadas de acabado
Aplicar cortes adicionales cuando se necesiten para mejorar precisión, geometría y estado superficial.
Inspección
Verificar perfiles, posiciones, relaciones de espesor y características definidas en plano antes de la entrega.
Materiales para electroerosión por hilo
Grupo de materiales
Aceros para herramientas y moldes
Ejemplos
D2, H13, A2 y grados especificados en plano
Aplicaciones habituales
Matrices, punzones, insertos, formas, utillaje
Aceros al carbono y aleados
Aceros inoxidables
Carburo
Ejemplos
Determinados grados de carburo cementado
Aplicaciones habituales
Piezas de desgaste, punzones, insertos de utillaje
Aleaciones de aluminio y cobre
Ejemplos
Aluminio, cobre, latón, bronce
Aplicaciones habituales
Electrodos, instrumentos, componentes de precisión
Aleaciones de titanio y níquel
Ejemplos
Aleaciones conductoras especificadas en plano
Aplicaciones habituales
Aeroespacial, energía y equipos exigentes
Los plásticos, cerámicas y compuestos no conductores no pueden cortarse mediante electroerosión por hilo estándar salvo que tengan una condición conductora adecuada o una ruta de proceso especializada.
Electroerosión de tolerancias estrechas y control de calidad
Precisión del perfil
Las dimensiones y posiciones del contorno se verifican respecto a las referencias del plano.
Radios de esquina
Los radios mínimos se revisan según diámetro del hilo, separación de chispa, material, espesor y estrategia de acabado.
Conicidad y rectitud
Ángulo de pared, verticalidad y uniformidad del perfil se evalúan a lo largo de la altura de corte.
Estado superficial
Las estrategias de desbaste y acabado se seleccionan según requisitos funcionales de acabado.
Control térmico y de tensiones
Estado del material, tratamiento térmico previo, tensión residual y apoyo de pieza se consideran en la planificación del proceso.
Documentación de inspección
Informes dimensionales, documentos de material y registros específicos del proyecto están disponibles cuando se acuerdan.
Aplicaciones habituales de electroerosión por hilo
Matrices y punzones
Filos de corte de precisión, aberturas de matrices, punzones, placas extractoras e insertos.
Componentes de moldes
Correderas, elevadores, insertos, cierres y perfiles interiores difíciles.
Piezas aeroespaciales
Perfiles, ranuras, componentes de prueba y utillaje en aleaciones endurecidas o difíciles.
Componentes médicos
Piezas conductoras pequeñas, componentes de instrumentos, dispositivos y hardware de desarrollo.
Maquinaria de precisión
Guías, calibres, placas de desgaste, chavetas, ranuras y componentes de alineación.
Electrónica
Utillaje de conectores, utillaje de marcos de conexiones, perfiles conductores pequeños y dispositivos.
Utillaje de automoción
Dispositivos de estampación, conformado y comprobación, prototipos y componentes de mantenimiento.
Piezas de reparación y antiguas
Componentes de repuesto de bajo volumen fabricados según planos o datos de ingeniería.
Preguntas habituales
Preguntas frecuentes sobre electroerosión por hilo
¿Qué es la electroerosión por hilo?
La electroerosión por hilo utiliza un hilo conductor en movimiento continuo y chispas eléctricas controladas para cortar material eléctricamente conductor sin contacto directo de herramienta.
¿Qué materiales puede cortar la electroerosión por hilo?
La electroerosión por hilo puede cortar materiales conductores como acero para herramientas, inoxidable, aleado, aluminio, cobre, latón, carburo, titanio y aleaciones de níquel, sujetos a revisión del plano.
¿Puede cortar acero endurecido la electroerosión por hilo?
Sí. La dureza influye menos en el mecanismo de eliminación que en el corte convencional, por lo que la electroerosión por hilo resulta adecuada para muchos componentes preendurecidos y tratados térmicamente.
¿Genera fuerzas de corte la electroerosión por hilo?
El proceso es sin contacto, por lo que no impone fuerzas convencionales de fresado o torneado. Los efectos térmicos y las tensiones residuales siguen requiriendo planificación.
¿Puede producir esquinas interiores vivas la electroerosión por hilo?
Puede producir radios interiores pequeños, pero no una esquina perfectamente viva porque el hilo tiene diámetro físico y requiere separación de chispa.
¿Pueden cortar conicidades mediante electroerosión por hilo?
Pueden revisarse determinados ángulos cónicos y perfiles variables según espesor de pieza, geometría, recorrido de máquina, precisión y guiado del hilo.
¿Qué tolerancias puede mantener la electroerosión por hilo?
La tolerancia alcanzable depende de material, espesor, perfil, longitud de característica, preparación de máquina, control térmico, número de pasadas de acabado y método de inspección. Especifique la tolerancia requerida en el plano.
¿Qué acabado superficial está disponible?
El acabado depende de estrategia de corte y número de pasadas de repaso o acabado. Indique requisitos críticos de acabado en el plano para el presupuesto.
¿Se necesita un orificio inicial?
Los contornos interiores cerrados normalmente requieren un orificio inicial, salvo que el diseño permita enhebrar desde un borde abierto o se acuerde otra ruta.
¿Admiten electroerosión por hilo para prototipos y lotes pequeños?
Sí. Admitimos componentes únicos, prototipos, utillaje, piezas de reparación y lotes pequeños recurrentes.
Inicie su proyecto
Obtener presupuesto de electroerosión por hilo de precisión
Cargue modelo CAD y plano controlado con material, espesor, tolerancias, requisito de acabado superficial, información de orificios iniciales, cantidad y notas de inspección.
Guías relacionadas de grados de material
Considerar grados de aleación de níquel y titanio junto con geometría de características y requisitos de integridad superficial.