
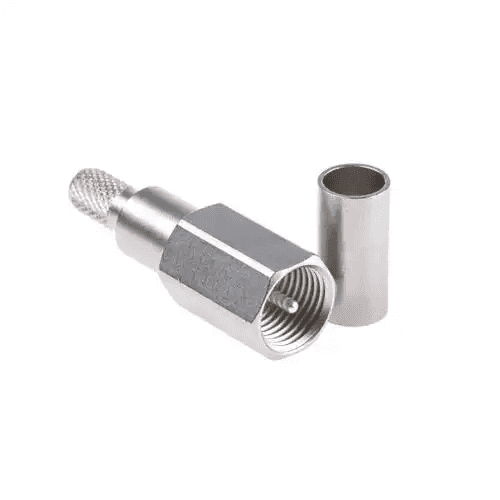
Un contacto debe encajar en el aislante, acoplarse con su pareja y transmitir corriente o señales durante su vida útil. La precisión dimensional debe coordinarse con el material, la fuerza de contacto, el acabado, el recubrimiento y la inspección.
Un pin correcto antes del baño puede quedar sobredimensionado después del níquel y el oro. Una rebaba en la entrada de una hembra puede dificultar la inserción; un hombro mal situado puede impedir el asiento en el conector. Esta guía explica las decisiones de fabricación de pines, contactos hembra, terminales y cuerpos de contacto.
Tipos de contacto y requisitos de fabricación
Pines fijos y contactos de potencia
Los pines fijos dependen del diámetro, la longitud de acoplamiento y la alineación. La fuerza de contacto suele proceder de un elemento elástico independiente. En potencia también importan la corriente admisible, la resistencia de contacto, el aumento de temperatura y la retención en el aislante. La precisión de un pin no demuestra por sí sola el rendimiento eléctrico del conjunto.
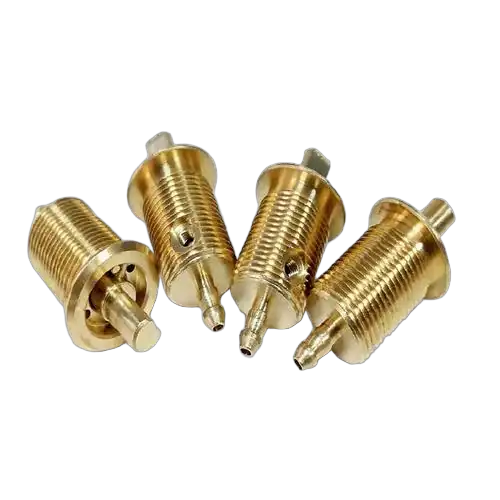
Contactos hembra e interfaces elásticas
Las hembras pueden incorporar taladros, dedos ranurados o muelles separados. La geometría interior, el espesor de pared, las rebabas y la variación del ajuste tras el baño requieren control. Un cuerpo rígido de latón de fácil mecanizado no tiene automáticamente la resistencia a fatiga de un contacto elástico diseñado para flexionar.
Contactos de RF y coaxiales
Diámetro, posición axial, alineación y estado superficial del contacto central actúan junto con el dieléctrico. La impedancia y la respuesta de RF deben derivarse del diseño del conector y comprobarse mediante ensayos adecuados del conjunto.
Selección entre cabezal móvil, torneado CNC y torneado-fresado
El proceso depende del diámetro, la esbeltez, la complejidad, el material, la cantidad y la inspección. En el torneado de cabezal móvil, el casquillo guía sostiene la barra cerca del corte y puede reducir la flexión de pines largos y pequeños.
Servicio relacionado: torneado-fresado
Servicio relacionado: torneado CNC
El torneado CNC convencional suele ser adecuado para contactos cortos y rígidos con diámetros escalonados, ranuras, roscas y taladros axiales. El torneado-fresado resulta interesante cuando se necesitan planos, agujeros transversales o ranuras indexadas. Mantener estas características en una misma preparación reduce errores de reposicionamiento.
| Geometría | Proceso posible | Aspecto a controlar |
|---|---|---|
| Pin largo y esbelto | Cabezal móvil | Flexión, rectitud y diámetros pequeños |
| Pin escalonado corto | Torneado CNC | Diámetros y posición de hombros |
| Hembra con taladro axial | Torneado o cabezal móvil | Dimensión interior y rebabas |
| Planos y agujeros transversales | Torneado-fresado | Alineación y formación de rebabas |
| Copa de soldadura profunda | Torneado, taladrado o torneado-fresado | Profundidad, eje y limpieza |
| Prototipo complejo | Ruta combinada | Preparación y transferencia de tolerancias |
El cabezal móvil no es siempre la opción óptima. Deben revisarse la rectitud y el estado de la barra, el casquillo guía, el acceso de herramienta, la geometría y el coste de preparación.
Materiales: C11000, C14500 y C36000
Conductividad, resistencia mecánica, mecanizabilidad, recubrimiento, unión y restricciones de material determinan la selección. Los siguientes valores son orientativos; no sustituyen la especificación del producto, su estado metalúrgico ni el certificado del lote.
Servicio relacionado: materiales para mecanizado CNC
| Material | Conductividad aproximada | Mecanizabilidad relativa | Motivo de selección |
|---|---|---|---|
| C11000, cobre ETP | 100–101 % IACS | 20 | Contactos y terminales de alta conductividad |
| C14500, cobre al telurio | 93 % IACS | 85 | Contactos de precisión con buena conductividad y mecanizado eficiente |
| C36000, latón de fácil mecanizado | 26 % IACS | 100 como referencia | Geometrías complejas cuando se admite menor conductividad |
Datos de referencia de materiales: C11000, C14500, C36000
El C11000 es dúctil y puede producir virutas largas, material adherido y rebabas. En terminales sencillos puede ser aceptable; en detalles pequeños, paredes finas y taladros transversales aumenta la dificultad.
El C14500 mejora la rotura de viruta y la mecanizabilidad manteniendo una conductividad alta. Puede facilitar diámetros pequeños, hombros, ranuras y roscas. Aun así, deben confirmarse el estado, la forma de suministro, la unión y las condiciones de servicio.
El C36000 ofrece una mecanizabilidad excelente, pero normalmente contiene aproximadamente un 2,5–3,0 % de plomo. Hay que comprobar las restricciones aplicables al producto, mercado y cliente. No debe afirmarse una conformidad universal con RoHS sin revisar los requisitos vigentes y las exenciones aplicables.
Bronce fosforoso y cobre-berilio para funciones elásticas
Cuando el contacto debe flexionar repetidamente, importan la elasticidad y la resistencia a fatiga. El bronce fosforoso se utiliza en muelles de contacto y terminales estampados. El cobre-berilio C17200 puede ofrecer alta resistencia y comportamiento elástico tras el procesado adecuado. El tratamiento térmico y los controles específicos de seguridad ocupacional forman parte de la planificación.
El cuerpo conductor y el elemento que genera la fuerza de contacto pueden ser componentes distintos de materiales diferentes.
Dimensiones críticas y tolerancias realistas
No todas las superficies justifican la misma tolerancia. Deben identificarse las características que gobiernan la función.
| Característica | Función | Control en plano |
|---|---|---|
| Diámetro de acoplamiento | Ajuste con el contacto hembra | Diámetro final y superficie |
| Hombro | Asiento axial en el aislante | Distancia a referencia funcional |
| Diámetro de retención | Ajuste a presión o bloqueo | Tamaño, geometría y superficie |
| Copa de soldadura | Inserción del conductor y soldadura | Diámetro interior, profundidad y limpieza |
| Barril de crimpado | Alojamiento y engaste | Tamaño y geometría de crimpado validada |
| Alineación | Acoplamiento | Oscilación o posición respecto a referencia |
| Zona de contacto | Desgaste y comportamiento eléctrico | Rugosidad, recubrimiento y defectos |
| Límite de recubrimiento | Cobertura funcional | Inicio, final y enmascarado |
±0,02 mm puede servir de punto de partida para revisar determinadas características torneadas pequeñas. ±0,01 mm puede ser viable en geometrías rígidas y accesibles tras evaluación. ±0,005 mm exige una revisión específica de fabricación e inspección. Ninguna de estas cifras constituye una tolerancia universal para todos los contactos.
Tamaño, oscilación y referencias
Dos diámetros pueden cumplir sus límites individuales y, sin embargo, tener ejes mal alineados. La oscilación circular, la oscilación total o la posición controlan relaciones diferentes y deben elegirse según la función. La referencia debe corresponder al elemento que posiciona el contacto en el conjunto, no necesariamente al diámetro mayor o más largo.
Rugosidad y daños locales
Ra 0,8–1,6 μm puede ser un intervalo inicial de discusión para ciertas superficies torneadas. Las zonas de contacto críticas pueden necesitar otra especificación según fuerza, movimiento de limpieza, recubrimiento y ambiente. Un valor Ra aceptable no elimina el riesgo de un arañazo, una abolladura o una partícula incrustada. Los límites de defectos funcionales deben definirse por separado.
Cómo afectan el níquel y el oro a las dimensiones
El oro se utiliza por su resistencia a la corrosión y sus propiedades de contacto. El níquel suele actuar como subcapa o barrera de difusión. Espesor, pureza, dureza, subcapa y ensayos dependen de la aplicación; un mayor espesor de oro no es un indicador universal de calidad.
Servicio relacionado: acabados superficiales
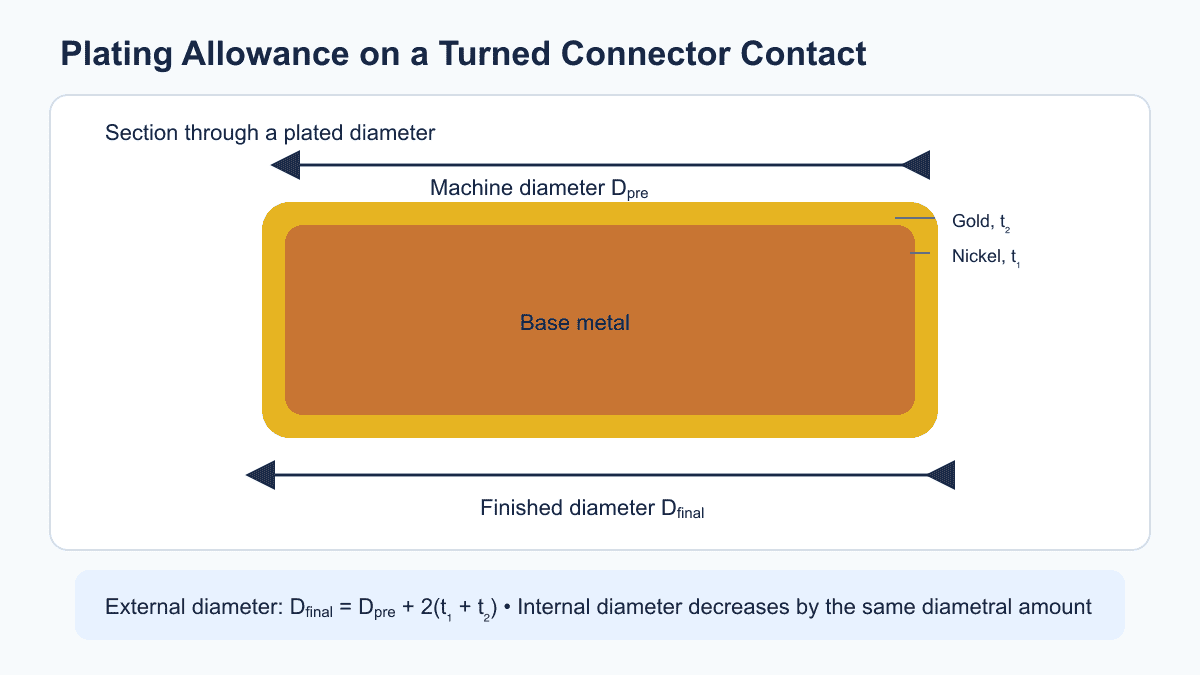
Fórmulas para diámetros exteriores e interiores
Con deposición uniforme:
Exterior: D_final = D_mecanizado + 2 × (t_Ni + t_Au)
Interior: D_final = D_mecanizado − 2 × (t_Ni + t_Au)
Los espesores corresponden a una superficie y deben convertirse a la misma unidad del diámetro. 1 μm equivale a 0,001 mm. Distribución de corriente, apantallamiento, bordes, cavidades y enmascarado pueden modificar el espesor local real.
Ejemplo calculado: pin dorado
| Requisito | Valor |
|---|---|
| Diámetro final de acoplamiento | Ø2,000 ±0,010 mm |
| Níquel por superficie | 2,0–3,0 μm |
| Oro por superficie | 0,8–1,2 μm |
| Cobertura | Todo el diámetro de acoplamiento |
La suma mínima es 2,8 μm y la máxima 4,2 μm por lado. Por tanto, el diámetro aumenta 0,0056–0,0084 mm. Un pin mecanizado exactamente a Ø2,000 mm terminaría teóricamente entre Ø2,0056 y Ø2,0084 mm, dejando poco margen para una desviación positiva del mecanizado.
Ventana previa al baño con variación de peor caso
El diámetro final admisible está entre 1,990 y 2,010 mm. Para admitir todos los espesores dentro de los límites asumidos:
- Límite inferior mecanizado: 1,990 − 0,0056 = 1,9844 mm.
- Límite superior mecanizado: 2,010 − 0,0084 = 2,0016 mm.
- Ventana teórica antes del baño: 1,9844–2,0016 mm.
Restar únicamente el espesor nominal no evalúa la variación del proceso. El ejemplo supone recubrimiento uniforme y límites independientes. También deben considerarse espesor local, incertidumbre de medida y capacidad de proceso. Si la ventana es demasiado estrecha, se revisan el control del baño, la cobertura selectiva o modificaciones aprobadas del diseño.
Calculadora interactiva del margen de recubrimiento
Supone un recubrimiento uniforme y los límites de espesor indicados en el peor caso. Deben verificarse la distribución, la capacidad del proceso y la incertidumbre de medición. Los espesores se indican por superficie.
Taladros interiores y recubrimiento selectivo
Una hembra profunda o estrecha puede recibir espesores distintos en la entrada y en el fondo. Medir la entrada no demuestra la condición de toda la zona de contacto. Deben definirse las superficies eléctricamente funcionales, los puntos de medida y la validación del proceso.
El recubrimiento selectivo puede limitar el oro a la zona de acoplamiento y utilizar otro acabado en la zona de soldadura o crimpado. El plano debe indicar límites, transiciones admisibles, enmascarado y áreas donde no se permite sustrato expuesto. Si el oro termina a 5 mm de la punta, también debe especificarse la variación admisible de ese límite.
Cómo especificar dimensiones antes y después del baño
| Estrategia | Aplicación | Precaución |
|---|---|---|
| Dimensiones finales tras recubrir | Acoplamiento y retención | Coordinar mecanizado y recubrimiento |
| Control antes y después | Inspección en ambas etapas | Evitar tolerancias independientes incompatibles |
| Zonas selectivas | Funciones superficiales diferentes | Definir límites, máscaras y puntos de medida |
Una nota puede establecer que las dimensiones funcionales se aplican después del recubrimiento salvo indicación contraria. Debe acompañarse de una especificación completa: norma y revisión, capas, intervalo de espesores, pureza o dureza, zonas, puntos de medida y documentación requerida.
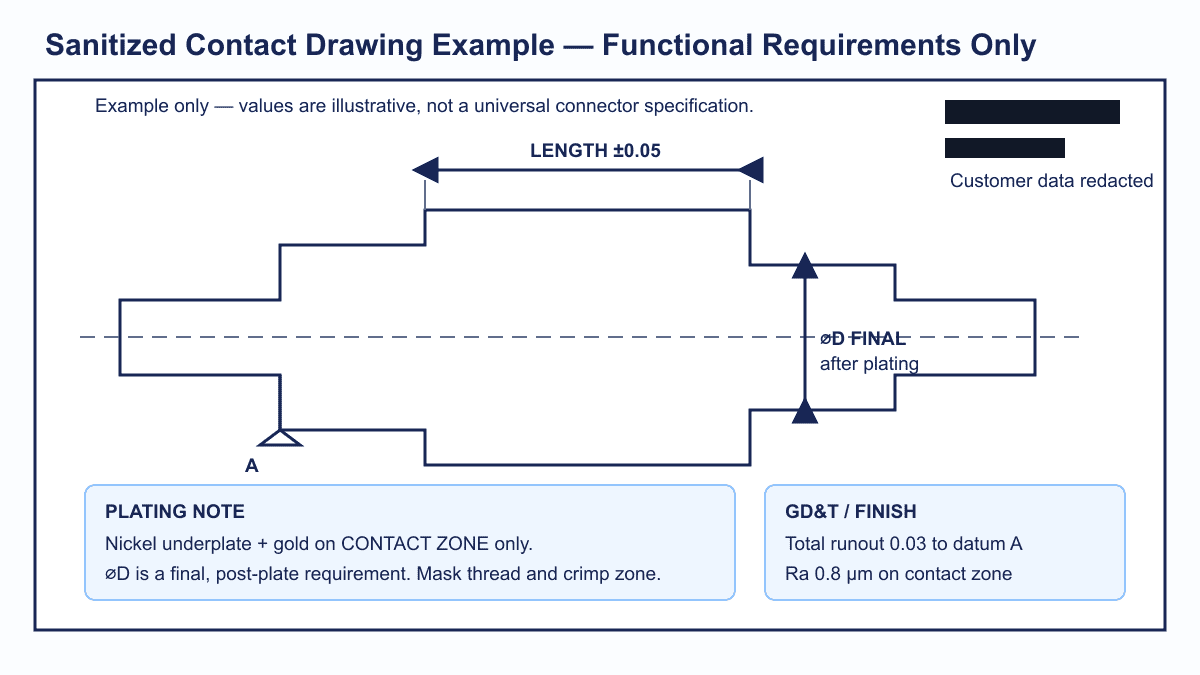
Rebabas y protección de superficies de contacto
Las salidas de taladros, extremos de ranuras, entradas de agujeros, inicios de rosca y caras de tronzado son zonas de riesgo. «Eliminar todas las rebabas» no define el residuo máximo ni el redondeo admisible. Un chaflán excesivo puede alterar el acoplamiento tanto como una rebaba.
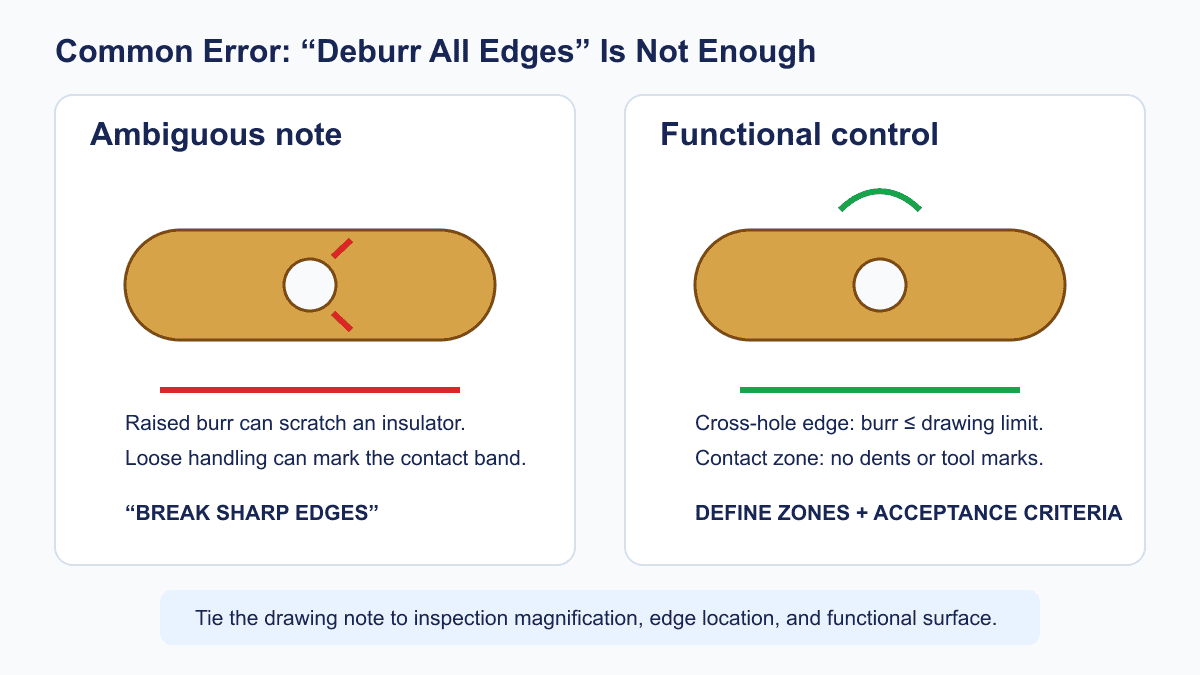
Hay que indicar aristas protegidas, límites de rebaba o rotura de arista, aumento de inspección y muestras de referencia cuando proceda. El transporte a granel, el acabado agresivo, los bastidores inadecuados y el contacto entre piezas pueden dañar la superficie. Bandejas separadas, tubos y embalaje apropiado protegen las zonas funcionales hasta la entrega.
Inspección y documentación de calidad
| Característica | Método posible | Etapa |
|---|---|---|
| Diámetro exterior | Micrómetro, calibre comparativo u óptica | Antes y después según plano |
| Taladros pequeños | Pasadores, medición neumática u óptica adecuada | Según plan |
| Posición de hombro | Óptica o CMM | Normalmente inspección final |
| Oscilación | Comparador con referencia controlada | Según plano |
| Rugosidad | Perfilómetro adecuado | Etapa definida |
| Rebabas | Inspección óptica | Antes del baño |
| Espesor de níquel y oro | XRF o alternativa aprobada | Después del baño |
| Daños superficiales | Inspección visual u óptica | Tras baño y embalaje |
| Función eléctrica | Ensayo funcional o del conjunto | Según especificación |
XRF permite medir muchos sistemas metálicos, pero calibración, composición, sustrato, curvatura y tamaño del punto afectan al resultado. Las superficies pequeñas o inaccesibles pueden requerir alternativas aprobadas, muestras testigo o verificación destructiva. Una probeta testigo solo representa la pieza cuando se ha acordado y validado esa relación.
Servicio relacionado: aseguramiento de calidad
La primera pieza puede documentar material, dimensiones, geometría, espesor y apariencia. Los lotes repetidos necesitan control de revisión, verificaciones y registros. No debe aceptarse un contacto solo porque su diámetro exterior cumple si quedan sin verificar el recubrimiento o la función.
Ejemplo de una ruta de fabricación coordinada
Un pin hipotético de C14500 tiene Ø2,000 ±0,010 mm después del baño, longitud de 18,00 ±0,05 mm, hombro de retención referenciado y oro selectivo sobre níquel. Primero se acuerdan el estado del material, las referencias y la ventana de recubrimiento. Después se tornea, inspeccionan dimensiones y rebabas, limpia, recubre mediante el proceso aprobado y verifica el contacto acabado.
La aceptación corresponde a la interfaz funcional terminada, no únicamente al estado de la pieza al salir del torno.
Problemas habituales de fabricación
| Problema | Causa posible | Acción |
|---|---|---|
| Pin sobredimensionado tras el baño | Crecimiento no considerado | Calcular ventana previa |
| Hembra demasiado estrecha | Acumulación o distribución interior | Controlar diámetro final y deposición |
| Ejes mal alineados | Referencia o transferencia de montaje | Revisar oscilación y posición |
| Rebabas internas | Taladrado, tronzado o desbarbado | Definir inspección y límites |
| Oro arañado | Manipulación o embalaje | Separar y proteger la zona |
| Espesor insuficiente | Distribución o control del proceso | Definir puntos e investigar |
| Coste innecesario | Tolerancias generales excesivas | Revisar requisitos funcionales con DFM |
Lista de revisión antes de solicitar presupuesto
- Identificar zonas de acoplamiento, retención y terminación.
- Indicar grado, estado y restricciones del material.
- Definir diámetros críticos, ajustes y referencias.
- Aclarar la etapa aplicable a cada dimensión crítica.
- Especificar todas las capas y sus límites de espesor.
- Delimitar zonas selectivas y puntos de medida.
- Definir rebabas y superficies protegidas.
- Aportar requisitos eléctricos y de montaje.
- Acordar cantidad, informes y embalaje.
Contactos de conectores a medida en 6CNC
6CNC fabrica componentes según plano, incluidos pines, terminales, contactos hembra y casquillos de materiales conductores adecuados. Se evalúan torneado CNC, fresado y torneado-fresado según la geometría. Recubrimiento, tolerancias finales e inspección se revisan antes de fabricar.
Servicio relacionado: mecanizado de conectores a medida
Envíe CAD, plano 2D, material, cantidad y especificación del recubrimiento para revisar la viabilidad. Solicitar presupuesto de contactos mecanizados.
Preguntas frecuentes
¿Qué materiales se utilizan para contactos mecanizados?
C11000, C14500 y ciertos latones son candidatos habituales. Conductividad, geometría, unión y restricciones determinan la elección. Los contactos elásticos pueden requerir otras aleaciones.
¿Qué tolerancias pueden alcanzar los pines mecanizados?
±0,02 mm o ±0,01 mm puede ser viable en características pequeñas seleccionadas tras evaluación. Límites más estrechos requieren revisar geometría, recubrimiento y medición.
¿Cuánto aumenta el diámetro con oro sobre níquel?
Con deposición uniforme, aumenta el doble del espesor combinado por superficie. 2 μm de níquel y 1 μm de oro añaden aproximadamente 6 μm al diámetro.
¿Se especifican dimensiones antes o después del baño?
Las dimensiones funcionales suelen definirse después del recubrimiento. El plano debe indicar claramente la etapa aplicable.
¿Es mejor C14500 que C11000?
C14500 ofrece mejor mecanizabilidad; C11000, mayor conductividad. La elección depende de la función, la geometría y el procesado.
¿Todos los contactos necesitan oro?
No. Oro, plata, estaño y otros acabados pueden ser apropiados según ambiente, ciclos de acoplamiento y requisitos eléctricos.
¿Cómo se mide el espesor del oro?
XRF es habitual cuando la geometría lo permite. Superficies pequeñas, curvas o inaccesibles pueden necesitar otro método aprobado.


