
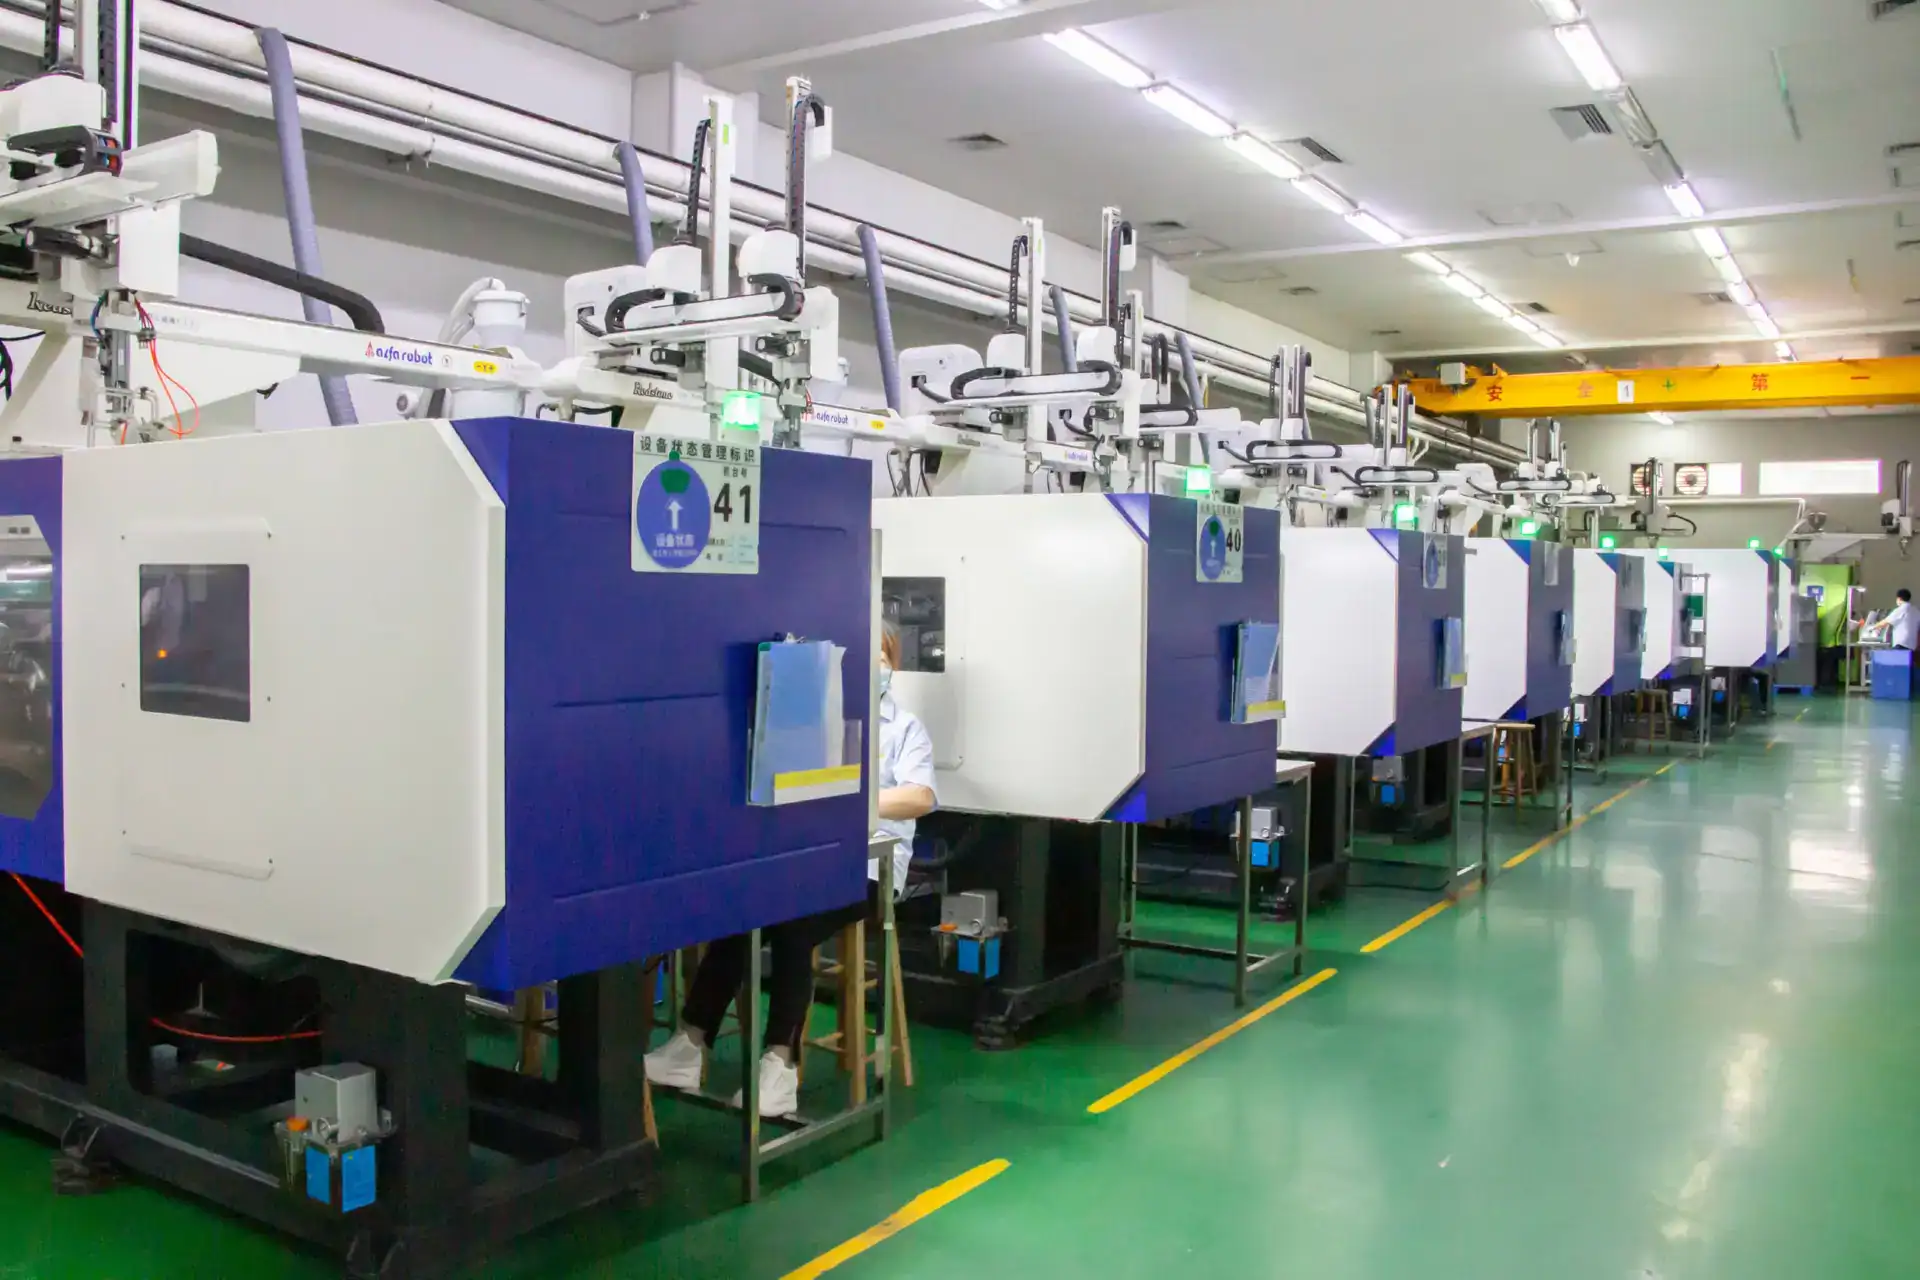
Si necesita 200 carcasas en seis semanas, el CNC puede parecer caro y un molde de serie injustificado. Ahí la inyección de bajo volumen se vuelve una opción seria. Bien utilizada ofrece piezas repetibles, estética estable y mejor coste unitario sin invertir demasiado pronto en moldes masivos.
La clave es «bien utilizada». No es automáticamente la ruta más barata ni siempre más rápida que mecanizar o colar poliuretano. Depende de geometría, demanda anual, resina, tolerancias y probabilidad de cambios tras el primer montaje.
Cuándo tiene sentido la inyección de bajo volumen
Lo consideramos cuando la pieza supera el prototipo único sin llegar a gran demanda, a menudo entre decenas y unos pocos miles. Se necesitan propiedades del material de producción, mayor repetibilidad que en aditiva o un acabado que el cliente verá y evaluará.
Un ejemplo es una carcasa que empezó impresa en 3D. Su forma está fijada y sus ajustes probados; ahora se necesitan unidades piloto para certificación, mercado o entregas OEM pequeñas. Se puede seguir imprimiendo, pero las capas, resistencia anisótropa y acabado variable crean riesgo. La inyección usa la resina real con mucha mayor uniformidad.
Suelen encajar carcasas médicas, tapas de sensores, guías de cables, clips, componentes de fluidos y soportes electrónicos. También piezas de máquinas cuyos conjuntos necesitan varios plásticos compatibles y dimensionalmente estables.
La verdadera cuestión de coste es el molde, no solo la pieza
Los compradores suelen comparar el coste de mecanizado (en inglés) con el de una pieza moldeada y detenerse ahí. Se omite el mayor factor en bajo volumen: el molde. El precio unitario puede bajar mucho, pero la inversión inicial aún eleva el coste total si la cantidad sigue siendo pequeña.
Por eso se usan moldes de aluminio o estrategias simplificadas en lugar de acero endurecido de producción. Reducen plazo e inversión para pilotos, producción puente y validación de mercado. Son prácticos con vida prevista limitada y resinas no excesivamente abrasivas.
La complejidad cambia las cifras rápido. Correderas, expulsores inclinados, núcleos desenroscables, pulido espejo y cierres ajustados aumentan coste y riesgo. Una pieza sencilla en CAD puede encarecerse con contrasalidas en tres caras y ninguna marca visible permitida.
En muchos proyectos, el equilibrio frente al CNC llega antes de lo esperado. Si la geometría es compleja y el ciclo razonable, la inyección puede ganar con unos cientos de piezas. Si se prevén dos cambios tras el primer montaje, mecanizar o utilizar colada al vacío puede seguir siendo mejor pese al mayor precio unitario.
Las reglas de diseño importan más de lo esperado en bajo volumen
Los moldes de bajo volumen toleran peor un mal diseño porque su viabilidad depende de rapidez y coste controlado. Ignorar las reglas básicas se paga con complejidad, pruebas más largas y rechazos.
El primer punto es el espesor. Las zonas gruesas crean rechupes y enfriamiento largo; las finas, llenado incompleto e inestable. La mayoría de termoplásticos funcionan mejor con paredes uniformes, habitualmente de unos 1.0 a 4.0 mm según resina y tamaño. Mejoran llenado, reducen alabeo y facilitan control.
Después está el desmoldeo. A menudo se optimiza el montaje olvidando la expulsión. Una pared vertical sin ángulo se mecaniza e imprime, pero genera arrastre innecesario en el molde. Incluso 1 a 2 grados pueden mejorar expulsión, proteger estética y reducir desgaste.
Nervios y torretas también requieren moderación. Sobredimensionarlos aumenta la rigidez sobre el papel, pero suele crear rechupes exteriores. Un buen diseño equilibra estructura, estética y flujo.
Aquí la revisión de fabricabilidad ahorra tiempo. Antes del molde revisamos entradas, partición, expulsión, contracción prevista y riesgos de rebaba o deformación. Afecta directamente al éxito inicial, vida del molde y revisiones hasta obtener piezas vendibles.
El material puede determinar el éxito del proyecto
La mejor resina para serie no siempre lo es para un lanzamiento pequeño. Deben considerarse rendimiento, disponibilidad, moldeabilidad y complicaciones en las pruebas.
ABS y PC-ABS son comunes en carcasas por equilibrar tenacidad, apariencia y procesabilidad. PP sirve para bisagras integrales, resistencia química y piezas económicas. El nailon aporta resistencia mecánica y al desgaste, pero exige controlar humedad y contracción. POM funciona en baja fricción con procesado riguroso. Las cargas aumentan rigidez, aunque la fibra de vidrio desgasta el molde y puede afectar al aspecto.
El color importa más de lo supuesto. El negro suele ocultar líneas de flujo y variaciones mejor que colores claros. Materiales naturales o translúcidos revelan marcas de entrada, ráfagas y patrones internos. Defina los criterios visuales antes del molde, no después de las muestras T1.
La selección debe corresponder a la fase. En pilotos, algunos eligen una resina equivalente más fácil de conseguir. Puede funcionar si se entiende qué se sacrifica en propiedades, adecuación normativa o uniformidad a largo plazo.
Los plazos dependen de decisiones, no solo de capacidad
Se suele esperar que el plazo del molde dependa solo del taller, pero los retrasos evitables empiezan antes: CAD sin liberar, texturas ambiguas, dimensiones críticas indefinidas e insertos cambiantes añaden días.
Un proyecto preparado puede avanzar rápido. Cotización y revisión deben ser tempranas. El diseño del molde debe fijar entrada, partición, expulsión y zonas con reserva para corrección antes de fabricarlo. Las primeras muestras deben medirse con criterios claros, no aprobarse solo a simple vista.
Con plazos exigentes ayudan fases puente: prototipos CNC o impresos, validación piloto por inyección de bajo volumen y optimización cuando la demanda se confirme. Reduce el riesgo de pagar demasiado pronto el molde equivocado.
Las expectativas de calidad deben ser realistas y concretas
La inyección ofrece repetibilidad, pero no equivale a producción masiva de automoción. Puede mantener tolerancias estrechas en elementos seleccionados, aunque cada pieza responde a contracción, temperatura del molde, entradas y geometría.
Defina lo importante. Las dimensiones de sellado, alineación y montaje deben tolerarse e inspeccionarse adecuadamente. Distinga superficies visibles de clase A de interiores ocultos. Pedir «alta precisión» sin estrategia de plano suele acabar en retrabajo, debate y retraso.
Vincule la calidad a la función. Si un cierre debe soportar montajes repetidos, ensáyelo. Si un taladro alinea un eje, mida redondez y estabilidad de posición tras moldear, no solo tamaño nominal. Si hace falta documentación normativa, confirme trazabilidad e informes antes de producir.
Cómo comparar inyección, CNC y otras opciones de bajo volumen
La inyección de bajo volumen convive con varias rutas viables. El CNC destaca con tolerancias muy estrechas, plásticos técnicos o metales y cambios probables. La impresión 3D gana si prima la rapidez y acabado o resistencia isotrópica son secundarios. La colada al vacío sirve para modelos visuales y series cortas, aunque prestaciones y repetibilidad suelen ser inferiores a las piezas inyectadas.
La inyección mejora la opción cuando necesita resina de producción, uniformidad y una ruta realista de escalado. Es especialmente eficaz con diseño estable y geometría lenta de mecanizar repetidamente.
En 6CNC vemos mejores resultados al tratar la elección como decisión de negocio. La oferta más barata puede ser la más cara dos meses después si genera retrabajo de molde, fallos estéticos o retrasos.
Un buen programa no impone inyección a todos los plásticos. La utiliza cuando coinciden repetibilidad, material y coste total. Con diseño estable y cantidad real, ese punto llega a menudo antes de lo esperado. Compruébelo antes de que el proceso de prototipo se convierta en un cuello de botella productivo.


